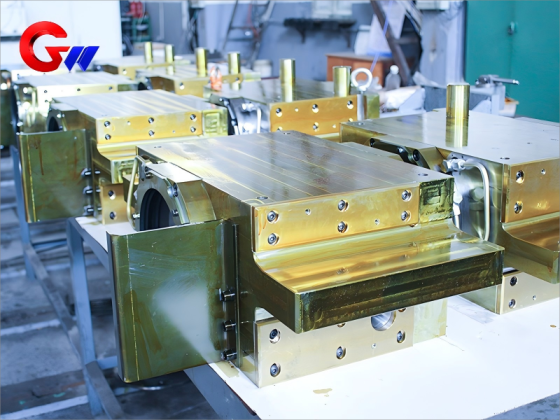
Mesin Kilang Gelungan Sejuk Blok Galas Penggelek Kerja Sisi Beroperasi
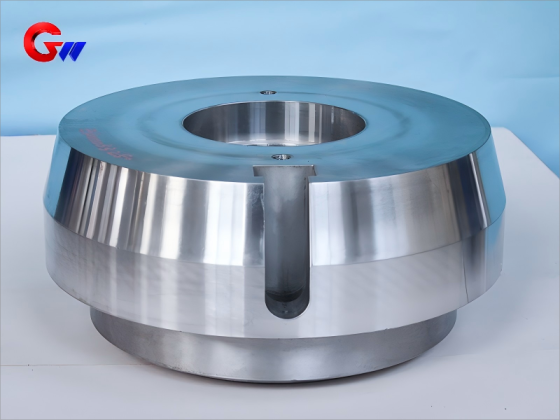
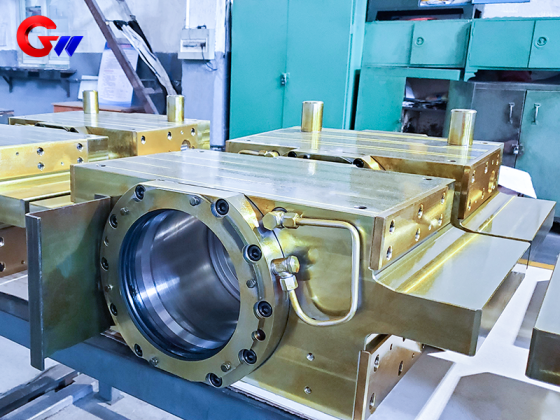
Blok galas gulung kerja bahagian operasi ialah komponen sokongan mesin jitu yang direka bentuk untuk pemasangan gulung kerja kilang penggelek sejuk. Ia menyediakan kedudukan galas yang tepat, sokongan struktur yang stabil dan penjajaran yang andal untuk operasi gulung kerja di bawah keadaan penggelek berterusan.
Direka untuk pengeluaran keluli tahan karat, keluli silikon dan jalur ultra nipis, komponen ini menggabungkan pembinaan besi mulur QT600-3, rawatan haba terkawal, pemesinan CNC ketepatan, antara muka galas ketepatan tinggi, pelinciran minyak-udara dan pengedap berbilang peringkat.
Ciri-ciri Utama
- Kedudukan ketepatan tinggi: Larian jejari gulungan kerja dikawal kepada ≤ 0.01 mm, menyokong penggelek jalur ketepatan.
- Penukaran gulungan yang cekap: Mekanisme penguncian hidraulik bersepadu dengan masa penukaran gulungan sasaran ≤ 10 minit.
- Kawalan getaran: Direka untuk kawalan getaran frekuensi tinggi dalam lingkungan 20–500 Hz, dengan amplitud tertentu ≤ 0.5 μm.
- Antara muka galas jitu: Silinder lubang galas dikawal kepada ≤ 0.003 mm.
- Pelbagai aplikasi kilang penggelek: Sesuai untuk konfigurasi kilang penggelek Sendzimir dua puluh tinggi UC-MILL enam tinggi dan dua puluh tinggi.
Jenama: GW Precision
Asal Produk: Luoyang, China
Masa Penghantaran: Mengikut perjanjian kontrak
Kapasiti Bekalan: Sehingga 1,000 keping setahun
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- Kapasiti Tahunan ialah 1000 keping
- maklumat
Mesin Kilang Gelungan Sejuk Blok Galas Penggelek Kerja Sisi Beroperasi
Spesifikasi Bahan dan Rawatan Haba
Bahan Utama
Yangblok galas gulungan kerjadihasilkan daripadaBesi mulur QT600-3, sepadan denganEN-GJS-600-3Bahan ini dipilih kerana gabungan kekuatan struktur, kestabilan dimensi, redaman getaran dan ciri-ciri kekuatan-ke-berat yang sesuai.
Ketumpatan bahan yang dinyatakan adalah lebih kurang7.1 g/cm³Ciri-ciri mekanikal dan redamannya menjadikannya sesuai untuk menyokong pemasangan gulungan kerja dan galas dengan tepatkilang penggelek sejuk.
Komposisi Kimia
| Unsur | Spesifikasi |
|---|---|
| Karbon (C) | 3.6–3.8% |
| Silikon (Si) | 2.2–2.5% |
| Mangan (Mn) | ≤ 0.3% |
| Magnesium (Mg) | 0.03–0.05% |
Bahan ini direka bentuk untuk memberikan ketegaran struktur yang mencukupi sambil menyumbang kepada pelemahan getaran semasa penggelek. Kadar pelemahan getaran yang ditentukan ialah≥35%.
Bagi aplikasi bahagian operasi, kestabilan bahan amat penting kerana struktur sokongan mesti mengekalkan kedudukan relatifdaftar kerja, pemasangan galas dan komponen hidraulik semasa kitaran penggelek berulang.
Bahan Komponen Utama dan Rawatan Permukaan
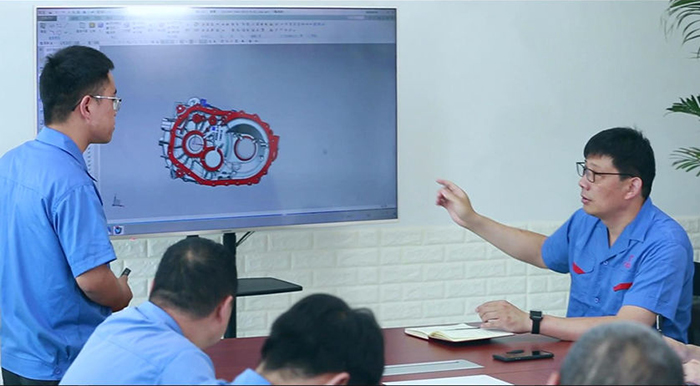
Bidang fungsian yang berbeza bagiblok galas kilang gelunganmenggunakan bahan dan rawatan permukaan yang dipilih mengikut keadaan operasinya.
| Komponen | Bahan | Rawatan |
|---|---|---|
| Badan blok galas | Besi mulur QT600-3 | Pelindapkejutan isoterma dan pengukuhan pengedap tembakan |
| Pelapik tahan haus | GCr15SiMn | Rawatan kriogenik dalam + penyaduran kromium keras 20 μm |
| Komponen pengedap | PTFE + 316L | Mikro-tekstur laser |
Badan QT600-3 membentuk bahagian struktur utamablok galas gulungan kerjaPelindapkejutan isoterma dan pengelupasan tembakan digunakan mengikut proses pembuatan yang ditentukan.
Pelapik tahan haus menggunakan GCr15SiMn. Rawatan kriogenik dalam dan penyaduran kromium keras digunakan untuk meningkatkan ciri-ciri perkhidmatan pelapik, dengan ketebalan penyaduran kromium tertentu sebanyak20 μm.
PTFE dan 316L digunakan untuk komponen pengedap. Mikro-tekstur laser digunakan pada permukaan pengedap yang ditentukan untuk menyokong ciri-ciri pengedap dan operasi yang diperlukan.
Gabungan bahan-bahan ini membolehkan komponen tersebut mengintegrasikan sokongan struktur, rintangan haus dan fungsi pengedap dalam lingkungan yang sama.kilang penggelek sejukperhimpunan.
Proses Rawatan Haba Ketepatan GW
Pelindapkejutan Isoterma
Badan utama bagiblok galas gulungan kerjamenjalani proses rawatan haba terkawal:
Pemanasan:900°C × 2 jam
Pelindapkejutan mandian garam:300°C × 1 jam
Penyejukan udara
Rawatan Kestabilan Dimensi
Rawatan penuaan:180°C × 24 jam
Perubahan dimensi yang ditentukan:≤0.005%
Rawatan haba merupakan bahagian penting dalam proses pembuatan kerana kestabilan dimensi secara langsung mempengaruhi ketepatan antara muka galas dan permukaan pemasangan.
Untuk ketepatanblok galas kilang gelungan, perubahan dimensi yang tidak terkawal selepas pemesinan mungkin mempengaruhi pemasangan galas dan hubungan penjajaran antara galas,daftar kerja, dan struktur kilang. Oleh itu, rawatan penuaan yang ditentukan digunakan untuk meningkatkan kestabilan dimensi sebelum pemesinan dan pemeriksaan ketepatan akhir.
Ketepatan Pemesinan Mekanikal
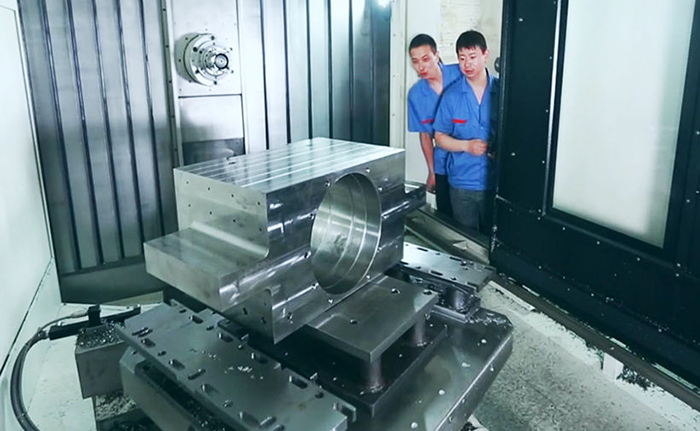
Ketepatan dimensi merupakan salah satu keperluan pembuatan utama untukblok galas gulungan kerjaAntara muka galas dan pelekap kritikal diperiksa mengikut tahap toleransi yang ditentukan.
Toleransi Dimensi Kritikal
| Ciri | Spesifikasi | Kaedah Pemeriksaan |
|---|---|---|
| Lubang galas | Φ200–400 mm, IT4 | Tolok palam elektronik + penguji kebulatan |
| Permukaan pemasangan silinder hidraulik | Kerataan 0.01 mm | Rata optik |
| Lubang pin kedudukan | H6 | Mesin Pengukur Koordinat |
| Silinder lubang galas | ≤0.003 mm | Pemeriksaan dimensi ketepatan |
| Vertikal permukaan pemasangan | ≤0.005 mm/100 mm | Pemeriksaan dimensi ketepatan |
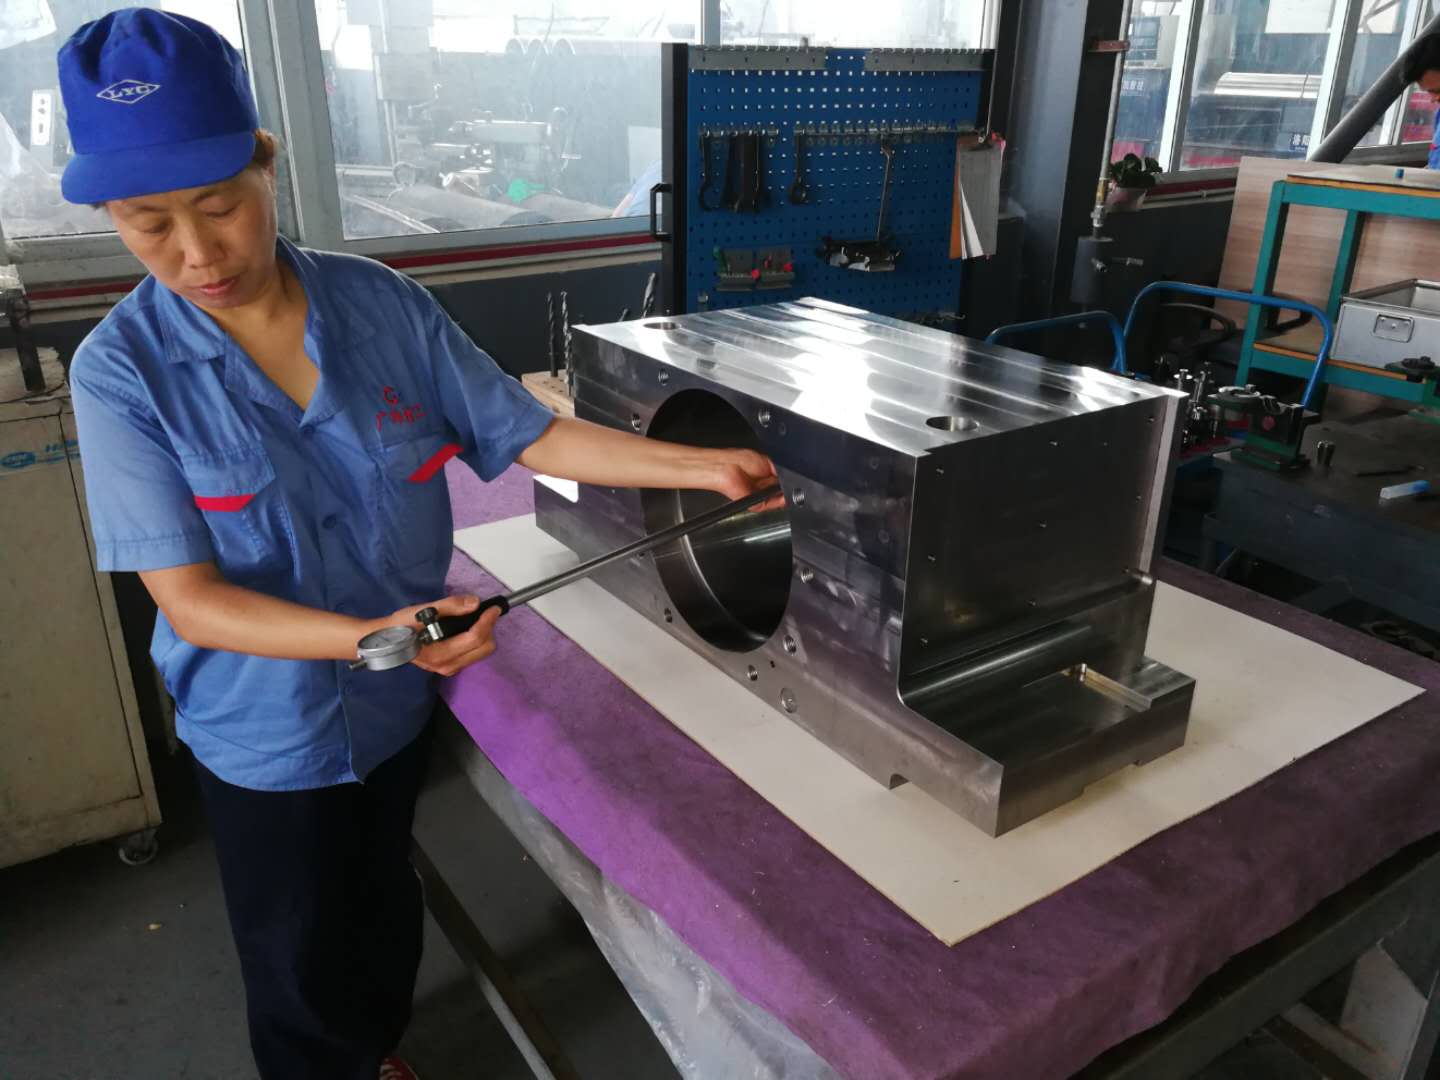
Lubang galas merupakan antara muka kritikal antaradaftar kerjapemasangan galas dan struktur sokongan. Keperluan kesilinderan bagi≤0.003 mmditentukan untuk mengekalkan keadaan geometri yang diperlukan.
Permukaan pemasangan silinder hidraulik mempunyai keperluan kerataan sebanyak0.01 mm, manakala lubang pin penentuan kedudukan dihasilkan mengikut toleransi H6.
Ketegakkan setiap permukaan pemasangan dikawal untuk≤0.005 mm/100 mmKawalan ini membantu mengekalkan hubungan pemasangan komponen dalamkilang penggelek sejuk.
Sistem Pelinciran
Yangblok galas gulungan kerjamenggunakan sistem pelinciran minyak-udara untuk penghantaran pelincir terkawal ke kawasan operasi berkaitan galas.
Pelinciran Minyak-Udara
Pelincir:Minyak ester sintetik ISO VG 68 yang mengandungi bahan tambahan MoS₂
| Parameter | Spesifikasi |
|---|---|
| Isipadu minyak | 0.05 ml/masa |
| Tekanan udara | 0.4–0.6 MPa |
| Kekerapan | 2–5 Hz |
| Pelarasan | Dilaraskan secara automatik mengikut kelajuan putaran |
Sistem minyak-udara menyediakan pelinciran terkawal semasa operasi berterusan. Kekerapan pelinciran boleh dilaraskan secara automatik mengikut kelajuan putaran, membantu mengekalkan keadaan pelinciran yang sesuai di bawah keadaan pengeluaran yang berubah-ubah.
Untuk pemasangan bahagian operasi, pelinciran yang stabil menyumbang kepada operasi antara muka galas yang andal dan menyokong keperluan kerja berterusankilang penggelek sejuk.
Aplikasi dalam Kilang Penggelek Sejuk
Bahagian operasiblok galas gulungan kerjadireka bentuk untuk peralatan penggelek sejuk yang digunakan dalam pengeluaran keluli tahan karat, keluli silikon dan jalur ultra nipis.
UC-MILL Enam Tinggi
Komponen ini boleh digunakan pada enam konfigurasi UC-MILL tinggi untuk penggelek keluli tahan karat dan keluli silikon.
Ketebalan gulungan yang ditentukan:
0.1–2.0 mm
Susunan sokongan bahagian operasi menyediakan antara muka yang diperlukan untuk kedudukan gulungan kerja dan pemasangan galas dalam jenis inikilang penggelek sejuk.
Kilang Gelek Sendzimir Dua Puluh Tinggi
Komponen ini juga boleh digunakan untuk aplikasi kilang gelek Sendzimir dua puluh tahap tinggi yang melibatkan jalur ultra nipis.
Ketebalan gulungan yang ditentukan:
0.02–0.2 mm
Keperluan ketepatan pengeluaran jalur ultra nipis memberi kepentingan khusus pada penjajaran galas, kestabilan dimensi, kawalan getaran dan kedudukan tepatdaftar kerja.
Kawalan Kualiti
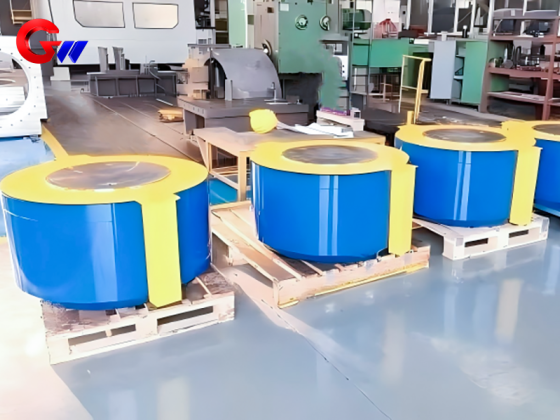
GW Precision menggunakan kawalan kualiti berasaskan proses sepanjang pembuatanblok galas gulungan kerja, termasuk penyediaan bahan, rawatan haba, pemesinan CNC, pemeriksaan ketepatan, pembersihan dan penghantaran akhir.
Dimensi kritikal diperiksa menggunakan peralatan pengukur yang sesuai, termasuk tolok elektronik, peralatan pemeriksaan kebulatan, pemeriksaan rata optik dan mesin pengukur koordinat.
Perhatian khusus diberikan kepada lubang galas, lubang kedudukan, permukaan pelekap, toleransi geometri dan antara muka berfungsi yang lain.
Selesaiblok galas kilang gelungandibersihkan dan ditanggalkan gerigi sebelum pemeriksaan akhir. Dokumentasi pemeriksaan disediakan mengikut keperluan pengeluaran dan kontrak yang berkenaan.
Melalui pemilihan bahan terkawal, rawatan haba, pemesinan jitu, pemeriksaan dimensi, reka bentuk pelinciran dan konfigurasi pengedap, GW Precision menyediakan komponen sokongan galas sisi operasi untuk keperluan yang mencabar.kilang penggelek sejukaplikasi.
EMEL:guangwei@gwspool.com