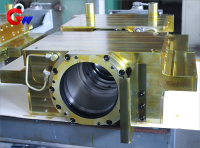
Mesin Kilang Gelungan Sejuk Blok Galas Penggelek Pertengahan Sisi Beroperasi
Bahan dan rawatan haba blok galas penggelek perantaraan di bahagian operasi kilang penggelek sejuk
Bahan Badan Blok Galas Penggelek Pertengahan Sisi Operasi:
Besi tuang berkekuatan tinggi (HT300/HT350) atau keluli tuang (ZG310-570), dengan kekuatan tegangan ≥500 MPa.
Lapisan Tahan Haus:
Gangsa (ZCuAl10Fe3) atau bahan komposit polimer, seperti bahan PTFE yang diubah suai.
Rawatan Haba:
Tuangan memerlukan rawatan penuaan untuk menghapuskan tekanan dalaman dan pengerasan frekuensi tinggi pada permukaan sentuhan kritikal, dengan kekerasan tipikal HRC 45-50.
Jenama: GW Precision
Asal Produk: Liaoyang
Masa Penghantaran: Ketentuan Kontrak
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- maklumat
Mesin Kilang Gelungan Sejuk Blok Galas Penggelek Pertengahan Sisi Operasi
Dimensi dan Toleransi Blok Galas Penggelek Pertengahan Sisi Operasi
Lubang Pemasangan Bearing:
Lubang pemasangan galas dimesin dengan tepat mengikut jenis galas dan keperluan kilang penggelek. Bagi galas seperti galas penggelek tirus empat baris siri TQO, toleransi padanan yang berkenaan biasanya H6 untuk lubang dalam atau js6 untuk diameter luar, tertakluk kepada spesifikasi pengeluar galas dan reka bentuk pemasangan sebenar.
Kekasaran Permukaan:
Ra bagi permukaan galas yang mengawan ialah ≤ 0.8 μm, manakala Ra bagi permukaan bukan mengawan ialah ≤ 3.2 μm. Kekasaran permukaan yang terkawal membantu memberikan padanan galas yang stabil dan keadaan sentuhan yang boleh dipercayai.
Ketepatan Kedudukan:
Kebulatan lubang galas ialah ≤ 0.008 mm, dan koaksialiti ialah ≤ 0.015 mm/500 mm. Jarak padanan dengan leher gulung ialah 0.05-0.10 mm, dengan mengambil kira pengembangan haba dan keadaan operasi sebenar.
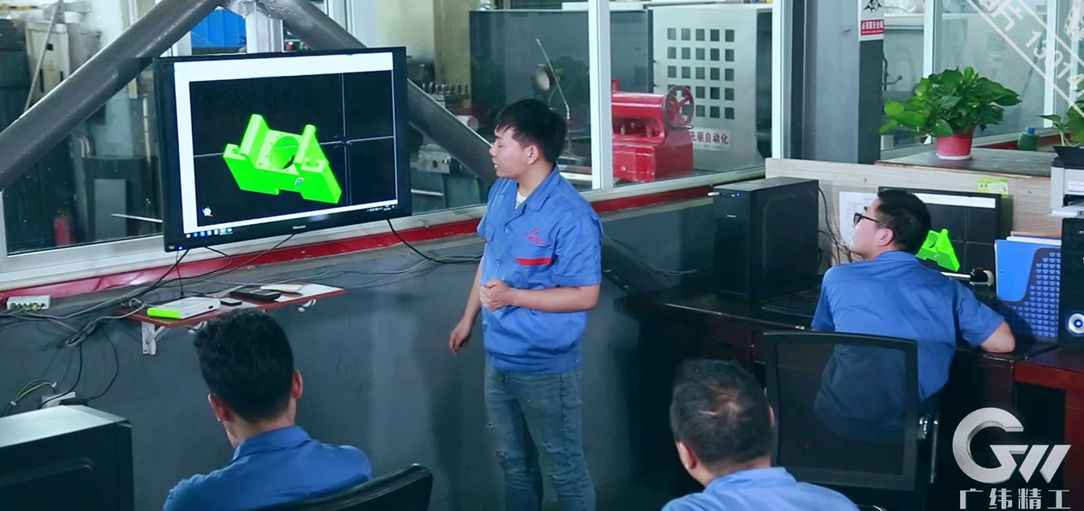
Pengaturcaraan Pemesinan CNC
Program pemesinan CNC disahkan melalui simulasi berasaskan PC sebelum pengeluaran. Laluan alat dan urutan pemesinan dioptimumkan untuk meningkatkan ketepatan dimensi, mengurangkan pergerakan alat yang tidak perlu dan mengekalkan kualiti pemesinan yang konsisten. Perancangan proses yang betul juga membantu menghasilkan permukaan mesin yang bersih dan seragam pada blok galas.
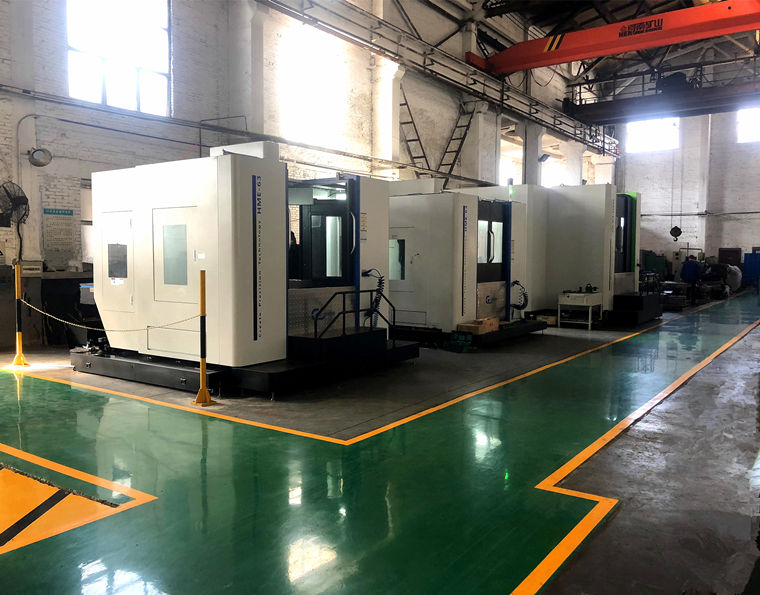
Peralatan Pemprosesan Ketepatan Tinggi
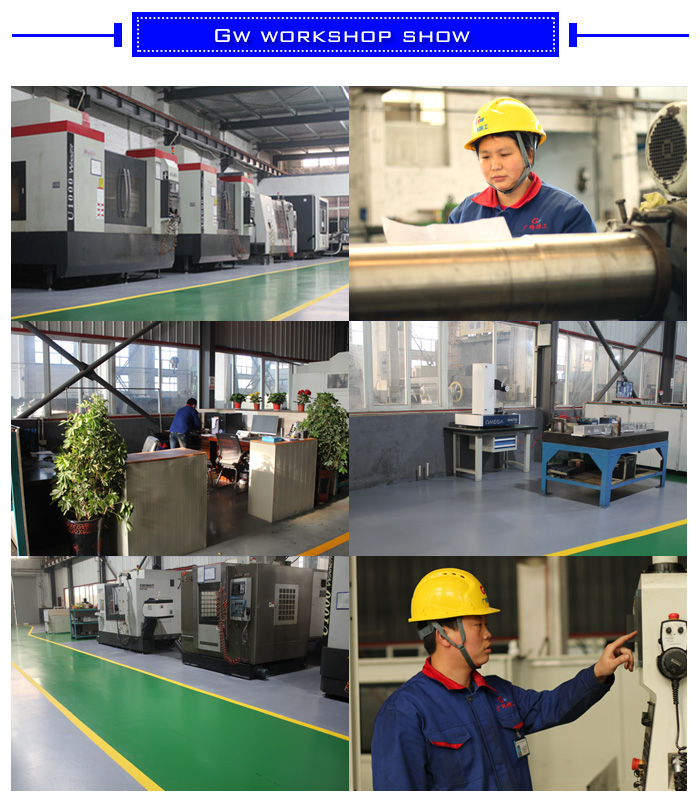
Pusat pemesinan mendatar CNC, pusat pemesinan menegak CNC, pusat pemesinan lima paksi dan peralatan ketepatan tinggi yang lain dipilih mengikut saiz dan kerumitan struktur blok galas penggelek perantaraan sisi operasi. Mesin ini menyediakan ketepatan kedudukan dan keupayaan pemesinan yang diperlukan untuk lubang galas besar, permukaan pelekap, lubang bolt dan ciri struktur yang kompleks.
Proses Pembuatan dan Pemasangan
Lubang-lubang galas dimesin pada mesin pengorek dan penggilingan CNC mengikut ketepatan tahap IT6 di tempat yang dinyatakan. Pengasahan atau pengisaran boleh digunakan untuk kemasan akhir bagi mencapai ketepatan dimensi dan kualiti permukaan yang diperlukan. Ralat kedudukan lubang bolt kritikal ialah ≤ 0.05 mm untuk memastikan sambungan yang tepat dengan rangka kilang penggelek.
Keperluan Perhimpunan:
Prabeban galas dilaraskan mengikut spesifikasi pengeluar galas dan reka bentuk kilang penggelek sebenar. Untuk susunan galas yang berkenaan, prabeban paksi boleh ditentukan pada 8-12 kN. Nat hidraulik boleh digunakan semasa pemasangan untuk memberikan daya pemasangan terkawal dan mengelakkan beban hentaman pada galas, leher gulung dan blok galas.
Kawalan Proses Kualiti
Kawalan kualiti dilaksanakan sepanjang proses pembuatan, daripada penyediaan bahan kosong dan pengesanan kecacatan kepada rawatan haba, pemesinan CNC, kemasan dan pemeriksaan akhir. Setiap proses diperiksa dan diluluskan sebelum bahan kerja diteruskan ke peringkat pembuatan seterusnya.
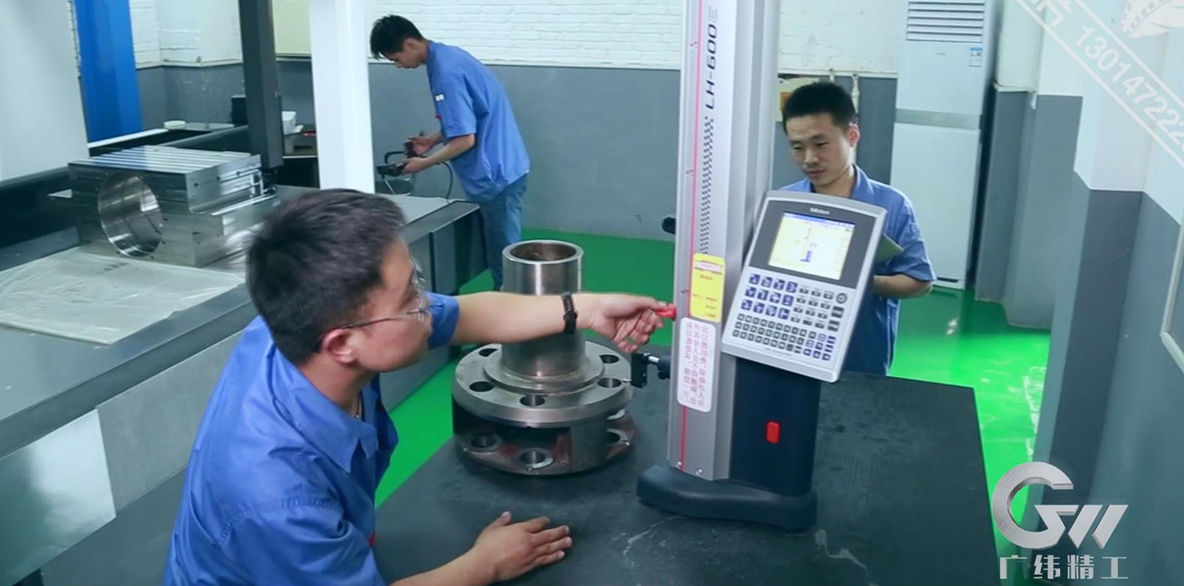
Pemeriksaan dan Pengujian
Prosedur pemeriksaan dan pengujian yang ketat digunakan untuk mengesahkan kualiti setiap blok galas penggelek perantaraan sisi operasi. Dokumentasi kualiti boleh merangkumi analisis komposisi kimia, rekod rawatan haba, laporan pengesanan kecacatan, pemeriksaan toleransi dimensi dan pemeriksaan toleransi geometri. Mesin pengukur koordinat dan instrumen pemeriksaan ketepatan lain digunakan untuk mengesahkan dimensi pemesinan kritikal, geometri lubang, kedudukan lubang dan toleransi bentuk dan kedudukan. Semua rekod pemeriksaan dikekalkan untuk kebolehkesanan pembuatan penuh.
Pelinciran dan Pengedap Blok Galas Penggelek Pertengahan
Sistem Pelinciran:
Galas penggelek perantaraan boleh menggunakan pelinciran minyak nipis pekat dengan tekanan 0.3-0.5 MPa dan kadar aliran 30-50 L/min, atau pelinciran minyak-udara dengan kadar penghantaran minyak kira-kira 5-10 titis/min, mengikut keperluan peralatan dan galas. Kelikatan minyak pelincir yang disyorkan ialah ISO VG 68-100 pada 40°C, tertakluk kepada kelajuan operasi galas, beban, suhu dan sistem pelinciran.
Reka Bentuk Pengedap:
Struktur pengedap gabungan yang terdiri daripada pengedap labirin dan pengedap bibir bertetulang pegas boleh digunakan untuk mengurangkan kemasukan air, habuk, penyejuk bergolek dan zarah logam. Keperluan kebersihan yang berkenaan boleh dinyatakan sebagai ISO 4406 18/16/13. Bahan pengedap termasuk getah fluoro tahan suhu tinggi (FKM) atau poliuretana (PU), yang dipilih mengikut suhu operasi, pelincir, penyejuk dan keadaan haus.