

Mesin Kilang Gelek Panas Blok Galas Penggelek Pertengahan Bahagian Pemacu
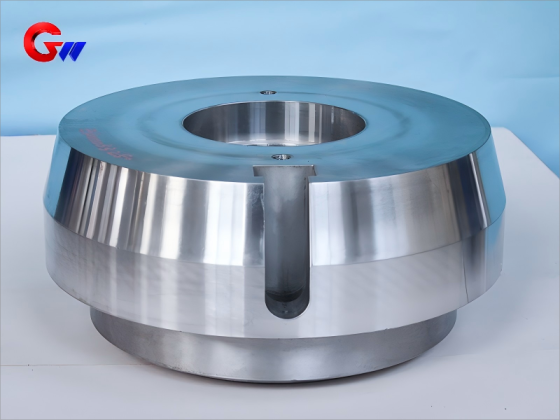
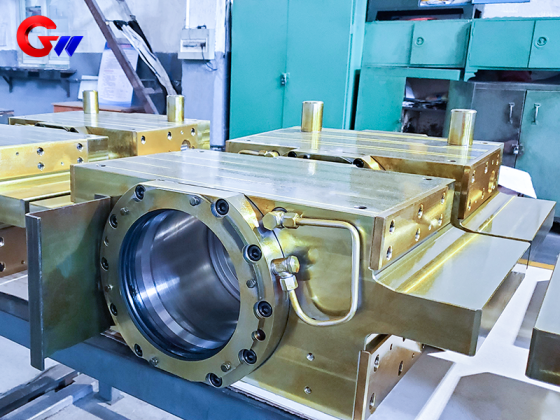
Blok Galas Gulungan Pertengahan Bahagian Pacuan Kilang Gelek Panas ialah komponen sokongan jitu yang digunakan untuk menyokong dan meletakkan gulungan perantaraan pada bahagian pacuan kilang gelek panas. Ia membawa beban gelek dan memindahkannya ke rangka kilang di samping menyokong penghantaran tork melalui sistem gulungan bahagian pacuan. Blok galas boleh dihasilkan mengikut konfigurasi kilang, dimensi gulungan, keperluan bahan dan spesifikasi teknikal pelanggan.
Jenis Produk: Blok Galas Gulung Pertengahan Bahagian Pemacu
Permohonan: Kilang Gelek Panas
Bahan: Keluli tuang atau keluli tempa mengikut keperluan aplikasi
Penyesuaian: Pembuatan tersuai standard dan bukan standard tersedia
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- Kapasiti Tahunan ialah 1000 keping
- maklumat
Mesin Kilang Gelek Panas Blok Galas Penggelek Pertengahan Bahagian Pemacu
YangBlok Galas Gulungan Pertengahan Bahagian Pemacu Kilang Gelek Panasmerupakan salah satu komponen struktur penting bagi kilang penggelek panas. Ia digunakan terutamanya untuk menyokong dan meletakkan gulungan pertengahan dengan tepat pada bahagian pemacu kilang penggelek, sambil membawa beban mekanikal yang dihasilkan semasa penggelek dan memindahkannya ke rangka kilang.
Semasa penggelek panas, blok galas gulungan perantaraan beroperasi di bawah keadaan mencabar yang melibatkan suhu tinggi, air penyejukan, pelincir, habuk, pemuatan berulang dan getaran. Zon penggelek boleh mencapai kira-kira 800–1200°C, manakala blok galas itu sendiri direka bentuk untuk berfungsi sebagai sebahagian daripada pemasangan sokongan gulungan di bawah keadaan operasi perindustrian berterusan.
Blok galas perlu mengekalkan kedudukan gulungan pertengahan yang stabil dan menyediakan keadaan pemasangan yang sesuai untuk galas tersebut. Kedudukan yang tepat membantu mengurangkan pesongan gulungan dan menyokong penjajaran gulungan yang stabil semasa penggelek. Bergantung pada konfigurasi kilang, komponen ini juga boleh berfungsi dengan sistem gulungan lenturan hidraulik dan menampung daya paksi tambahan.
Sokongan, Penentuan Kedudukan dan Penghantaran Kuasa
Fungsi utama blok galas gulung perantaraan sisi pemacu adalah untuk menyediakan galas yang boleh dipercayaisokongan dan kedudukanuntuk gulungan pertengahan. Daya penggelek dipindahkan melalui pemasangan gulungan dan galas ke dalam blok galas dan kemudian ke rangka kilang.
Pada bahagian pemacu, blok galas juga dikaitkan dengan sistem penghantaran kuasa. Ia boleh bersambung dengan aci universal atau susunan kotak gear dan menghantar tork motor melalui sistem pemacu kilang penggelek.
Oleh itu, reka bentuk struktur perlu menyediakan sokongan yang mencukupi untuk galas sambil mengekalkan penjajaran yang diperlukan antara komponen gulungan, galas dan bahagian pemacu.
Pelinciran, Pengedap dan Penyejukan
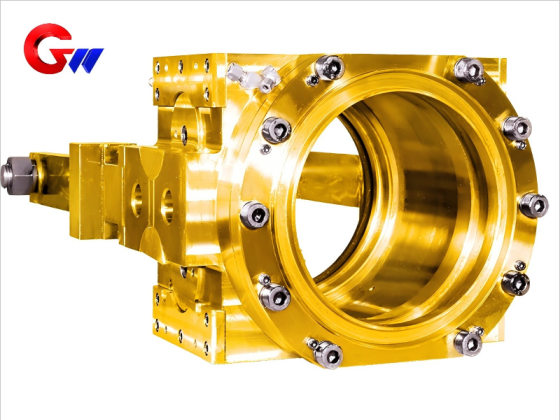
Pelinciran dan pengedap adalah penting untuk operasi pemasangan galas kilang penggelek yang andal. Maklumat produk yang dibekalkan termasuk sistem pelinciran minyak-udara yang direka untuk menyokong pelinciran galas dan membantu mencegah air penyejuk dan kerak oksida daripada memasuki kawasan galas.
Blok galas juga boleh menggabungkan atau berfungsi dengan susunan penyejukan dalaman. Air atau udara yang beredar boleh digunakan jika diperlukan untuk membantu mengawal suhu galas dan mengurangkan kenaikan suhu yang berlebihan semasa operasi berterusan.
Pelinciran, pengedap dan penyejukan yang betul membantu melindungi permukaan galas dan permukaan yang sepadan dalam persekitaran penggelek panas. Fungsi-fungsi ini amat penting apabila air penyejuk, kerak, pelincir dan keadaan operasi suhu tinggi berlaku secara serentak.
Pemilihan Bahan
Maklumat bahan yang dibekalkan merangkumiKeluli tuang ZG35CrMo dan ZG42CrMountuk aplikasi yang memerlukan keseimbangan antara kekuatan dan kebolehprosesan tuangan.
Untuk aplikasi beban ultra tinggi,Keluli tempa 34CrNiMo6juga dirujuk sebagai pilihan, memberikan rintangan lesu yang lebih tinggi untuk keadaan operasi yang mencabar.
Pemilihan bahan akhir bergantung pada konfigurasi kilang penggelek, struktur blok galas, keadaan beban, keperluan pembuatan dan spesifikasi teknikal pelanggan. Oleh itu, pemilihan bahan ditentukan mengikut produk sebenar dan bukannya menggunakan satu gred bahan pada setiap blok galas.
Proses Pembuatan
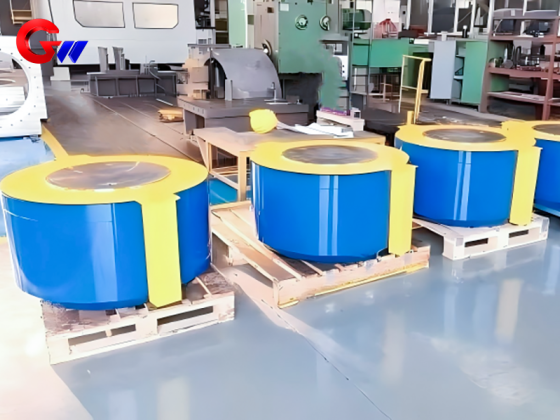
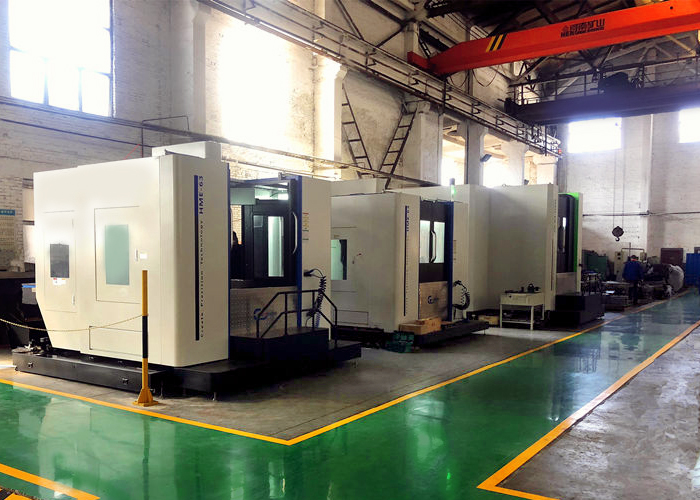
GW Precision telah membangunkan proses pemesinan yang matang untuk blok galas kilang penggelek melalui pengalaman pembuatan jangka panjang. Proses pengeluaran ini menggabungkan pemesinan menegak, penggerudian mendatar, perancangan proses berbantukan komputer dan pemeriksaan berperingkat.
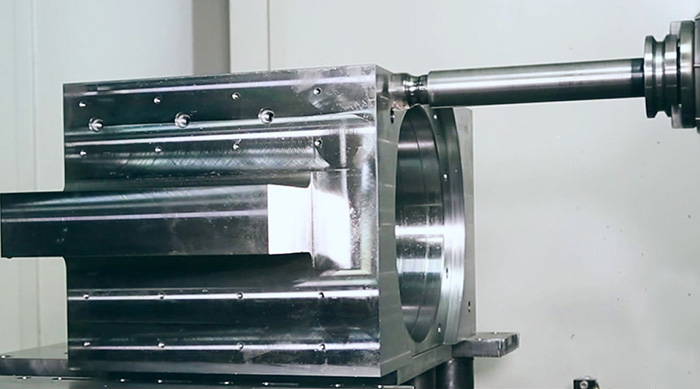
Semasapemesinan menegak, komponen pada mulanya diproses mengikut geometri lukisan. Elaun pemesinan dikhaskan pada permukaan yang berkaitan dan kawasan yang dimesin dibersihkan dan dibuang gerigi untuk pemeriksaan. Bahagian pertama diperiksa sebelum proses pengeluaran berikutnya diteruskan.
Semasapenggerudian mendatar, elaun pemesinan dikhaskan untuk permukaan dan alur yang berkaitan. Data proses rujukan merangkumi elaun kira-kira 1.5–2 mm untuk permukaan dan alur yang dipilih, manakala pemesinan lubang mungkin mengekalkan elaun kira-kira 3–4 mm sebelum pemesinan akhir. Nilai-nilai ini adalah rujukan proses dan diselaraskan mengikut keperluan lukisan dan pemesinan sebenar.
Selepas pemesinan, gerinda dan tepi tajam ditanggalkan untuk memudahkan pemeriksaan dan pemprosesan seterusnya.
Pemesinan CNC dan Pengoptimuman Proses
Bagi blok galas kilang penggelek, blok gulung lentur dan komponen ketepatan lain, GW Precision menggunakan pengaturcaraan bantuan komputer untuk mengoptimumkan program pemesinan dan mengatur proses pengeluaran.
Urutan pemesinan dirancang mengikut struktur komponen, keperluan pemesinan dan titik pemeriksaan. Ini membantu mengawal hubungan antara permukaan mesin yang berbeza dan menyokong ketepatan dimensi yang konsisten.
Gabungan pemesinan menegak, penggerudian mendatar, pengoptimuman proses dan pemeriksaan bahagian pertama menyediakan pendekatan pembuatan berstruktur untuk komponen kilang penggelek yang kompleks.
Kawalan Kualiti
Kawalan kualiti disepadukan ke dalam proses pembuatan dan tidak terhad kepada pemeriksaan akhir. Pemeriksaan bahagian pertama dijalankan selepas peringkat pemesinan utama, membolehkan proses disahkan sebelum pengeluaran diteruskan.
Pemeriksaan dimensi, kawalan elaun pemesinan, keadaan permukaan dan penyingkiran gerinda dan tepi tajam dipertimbangkan semasa pengeluaran. Proses pemesinan diselaraskan mengikut lukisan teknikal dan keperluan produk sebenar.
Melalui pembangunan proses jangka panjang dan pengoptimuman berterusan program pemesinan CNC, GW Precision telah mewujudkan proses pembuatan untukblok galas gulung perantaraan sisi pemacudan komponen ketepatan kilang penggelek yang lain.
Gabungan pemilihan bahan yang sesuai, pemesinan jitu, perancangan proses, pemeriksaan, pelinciran dan pertimbangan pengedap membolehkan blok galas memenuhi keperluan aplikasi kilang gelungan panas yang berbeza.
GW Precision boleh mengeluarkan standard dan bukan standardblok galas kilang gelungan panasmengikut lukisan pelanggan, konfigurasi peralatan, keperluan bahan dan spesifikasi teknikal.