Lengan Keluli 35CrMoV Tersuai Mesin Kilang Gelungan Sejuk
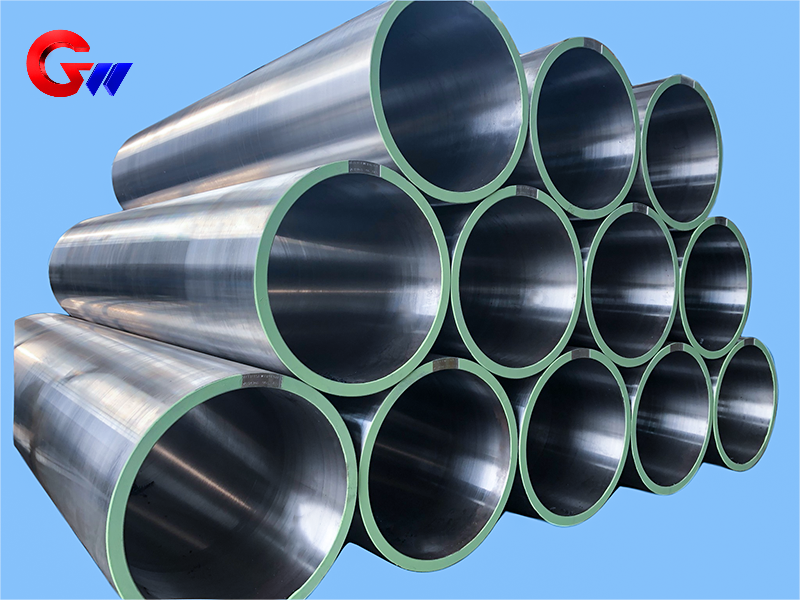
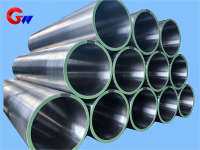
Sarung keluli 35CrMoV untuk kilang penggelek sejuk ialah komponen kekuatan tinggi tersuai untuk penghantaran daya, sokongan penggelek dan kedudukan ketepatan dalam peralatan penggelek sejuk. Spesifikasi sarung ialah Φ502 × Φ560 × 1700 mm. Dalam keadaan quenched dan tempered, sifat mekanikal yang dibekalkan termasuk kekuatan tegangan 900–1100 MPa, kekuatan alah 750–950 MPa, pemanjangan ≥12%, tenaga hentaman ≥50 J pada suhu bilik, kekerasan HRC 28–35, dan pengecutan keratan ≥45%. Sarung dihasilkan melalui proses penempaan terkawal, pemesinan ketepatan, rawatan haba, pengukuhan permukaan dan pemeriksaan.
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- Kapasiti Tahunan Kili Keluli ialah 4000 keping
- maklumat
 Sarung Keluli 35CrMoV Tersuai Untuk Mesin Kilang Gelungan Sejuk
YangSarung keluli 35CrMoV untuk kilang penggelek sejukmerupakan komponen mekanikal tersuai yang direka untuk penghantaran daya, sokongan gulungan, kedudukan dan operasi yang stabil dalam peralatan penggelek sejuk. Sarung diperbuat daripadaKeluli 35CrMoVdan mempunyai saiz yang ditentukanΦ502 × Φ560 × 1700mm.
Semasa penggelek sejuk, lengan terdedah kepada tork penggelek, daya penggelek jejarian, getaran, beban hentaman, geseran gelongsor dan perubahan suhu. Oleh itu, sifat bahan, konsentrisiti, silindrisiti, ketepatan dimensi, kekerasan permukaan dan keseimbangan dinamik perlu dikawal mengikut keperluan kilang penggelek.
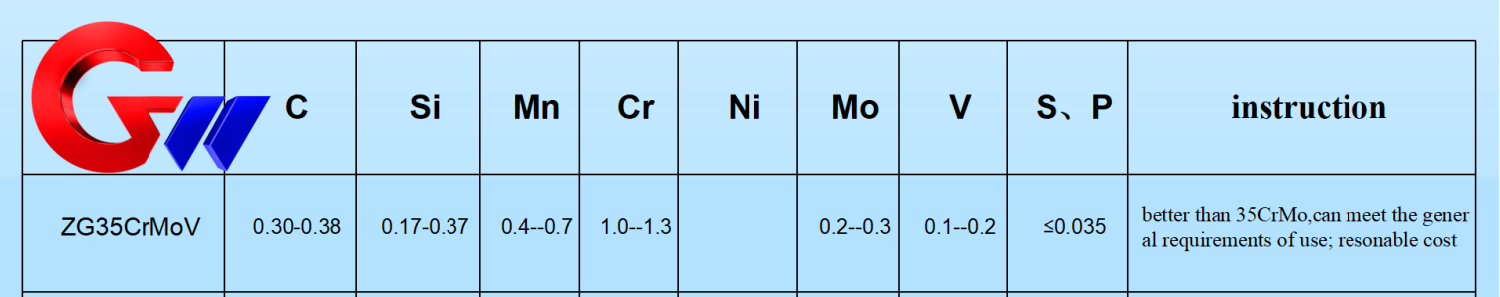
Sifat Mekanikal Keluli 35CrMoV
Data sifat mekanikal yang dibekalkan terpakai kepadaKeluli 35CrMoV dalam keadaan dipadamkan dan dibaja, menggunakan pelindapkejutan diikuti dengan pembajaan suhu tinggi.
Nilai prestasi tipikal ialah:
Kekuatan tegangan: 900–1100 MPa, diuji mengikut GB/T 228.1 (ISO 6892)
Kekuatan hasil: 750–950 MPa
Pemanjangan: ≥12%, dengan panjang tolok 5d, dengan d ialah diameter spesimen
Tenaga hentaman: ≥50 J pada suhu bilik, mengikut GB/T 229 (ISO 148)
Kekerasan: HRC 28–35dalam keadaan dipadamkan dan dibaja, mengikut GB/T 230.1
Pengecutan keratan: ≥45%
Ciri-ciri ini memberikan gabungan kekuatan, ketahanan dan rintangan ubah bentuk untuk sarung keluli yang beroperasi di bawah beban mekanikal berulang dalam peralatan penggelek sejuk.
Perbandingan Bahan
Berbanding dengan keluli aloi Cr-Mo lain yang digunakan untuk aplikasi sarung keluli,35CrMoVmemberikan gabungan kekuatan dan ketahanan yang seimbang.
Sebagai rujukan, perbandingan bahan yang dibekalkan memberikan nilai tipikal berikut:
| Bahan | Kandungan Karbon | Kandungan Vanadium | Kekuatan Tegangan | Ciri-ciri Utama |
|---|---|---|---|---|
| 35CrMoV | 0.32–0.40% | 0.10–0.20% | 900–1100 MPa | Kekuatan dan ketahanan yang komprehensif, kos yang agak rendah |
| 42CrMo | 0.38–0.45% | — | 1000–1200 MPa | Kekuatan yang lebih tinggi, tetapi keliatan yang sedikit lebih rendah |
| 34CrNiMo6 | 0.30–0.38% | — | 1000–1300 MPa | Ketahanan tinggi dan rintangan lesu, termasuk nikel |
Pemilihan 35CrMoV memberikan keseimbangan praktikal antara prestasi mekanikal dan kos pembuatan untuk lengan keluli kilang penggelek sejuk tersuai.
Fungsi dalam Kilang Penggelek Sejuk
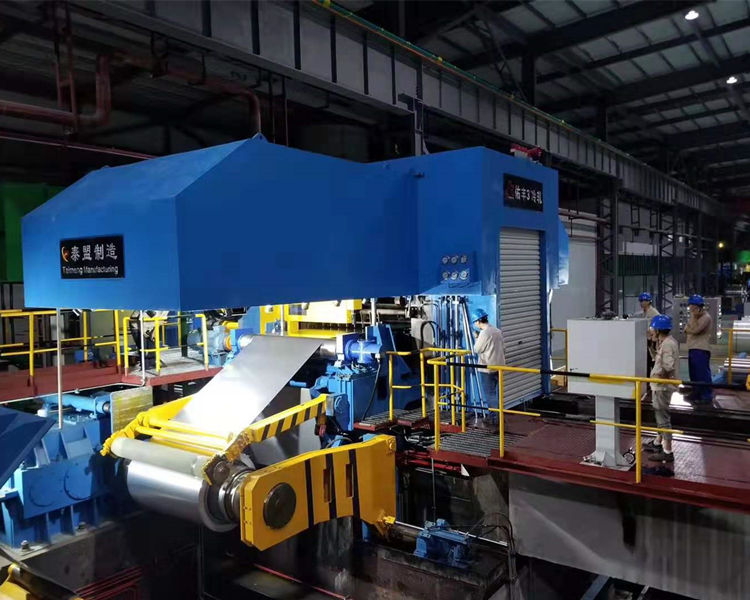
Yang disesuaikanSarung keluli 35CrMoVmelaksanakan beberapa fungsi dalam kilang penggelek sejuk.
Pertama, ia menyediakanpenghantaran dan sokongan dayaSarung menghubungkan kilang penggelek dan aci transmisi, memindahkan tork penggelek yang boleh mencapai2000 kN·m atau lebih, dan menahan daya gelendongan jejarian dalam julat kira-kira500–3000 tanmengikut data aplikasi yang dibekalkan.
Kedua, sarung itu menyediakankedudukan ketepatanKoaksialiti yang dinyatakan antara kilang penggelek dan sistem penghantaran ialah≤0.02 mmMengekalkan hubungan ini membantu mengurangkan masalah berkaitan penjajaran seperti sisihan jalur dan ketebalan jalur yang tidak sekata.
Ketiga, sarung tangan menyumbang kepadarintangan keletihan dan penimbal getaranPeralatan penggelek sejuk boleh mengalami getaran dan beban hentaman, termasuk daya dinamik yang disebabkan oleh perubahan kadar aliran secara tiba-tiba. Oleh itu, sarung memerlukan kekuatan dan ketahanan yang mencukupi untuk menahan beban berulang.
Rintangan Haus dan Kestabilan Terma
Permukaan sentuhan antara lengan keluli dan komponen galas atau penggelek boleh mengalami geseran gelongsor jangka panjang. Keperluan teknikal yang dibekalkan menentukan kekerasan permukaan sebanyakHRC 50–55untuk permukaan sentuhan bagi meningkatkan rintangan haus.
Peralatan penggelek sejuk biasanya beroperasi pada kira-kira60–120°Cdi bawah data keadaan kerja yang dibekalkan. Sarung perlu mengekalkan ketepatan dimensi di bawah suhu ini dan ciri pengembangan habanya perlu serasi dengan sistem kilang penggelek.
Gabungan kekuatan teras dan pengukuhan permukaan membolehkan sarung keluli memenuhi keperluan berbeza antara struktur bahan dalaman dan permukaan sentuhan kerja.
Penempaan dan Penyediaan Kosong
Proses pembuatan bermula dengan penyediaan bilet. Proses yang dibekalkan menyatakan penggunaanJongkong keluli ESRuntuk mendapatkan keadaan bahan yang lebih bersih, denganS dan P dikawal kepada ≤0.015%.
Kosong dibentuk melaluipenempaan berbilang arah pada 1100–850°C, dengan nisbah penempaan sebanyak≥4Proses penempaan ini bertujuan untuk menghapuskan kecacatan berkaitan tuangan dan memperbaiki struktur dalaman bahan.
Selepas penempaan, bahan kosong dinormalkan serta-merta pada880°C × 2 jamPenormalan digunakan untuk memperhalusi struktur butiran dan mewujudkan keadaan yang sesuai untuk pemesinan dan rawatan haba berikutnya.
Pemesinan Ketepatan
Selepas penempaan dan rawatan haba awal, sarung keluli menjalani pemesinan kasar dan separa ketepatan.
Semasa pemesinan kasar, diameter luar dan permukaan hujung diproses oleh mesin pelarik, meninggalkan elaun pemesinan sebanyak2–3 mmPenggerudian dan penorehan juga dilakukan, dengan ketepatan ulir tertentu sebanyak6H.
Untuk saluran penyejukan dalaman, penggerudian lubang dalam digunakan. Keperluan yang dibekalkan menentukan diameter lubang sebanyakΦ15 ±0.2 mmdan kelurusan≤0.1 mm/m.
Lubang dalam kemudiannya digerudi untukKetepatan IT7, dengan kesilinderan dikawal kepada≤0.01 mmOperasi pemesinan ini mewujudkan asas geometri untuk proses pengisaran dan pengasahan ketepatan seterusnya.
Rawatan Haba dan Penguatan Permukaan
Proses rawatan haba utama untuk sarung keluli 35CrMoV ialahpelindapkejutan dan pembajaan suhu tinggi.
Proses pelindapkejutan yang dinyatakan ialah850°C diikuti dengan penyejukan minyak, diikuti dengan pembajaan suhu tinggi pada550°C × 4 jamKekerasan yang terhasil dinyatakan padaHRC 28–32, sambil mengekalkan ketahanan teras yang diperlukan.
Untuk permukaan kerja,nitriding ionboleh digunakan. Kekerasan permukaan yang dinyatakan ialah≥HV900, dengan kedalaman lapisan nitrida sebanyak0.3–0.5 mmMenurut data yang dibekalkan, rawatan ini boleh meningkatkan rintangan haus sebanyak kira-kiralima kali.
Secara alternatifnya,pelindapkejutan laserboleh digunakan untuk mengukuhkan permukaan sentuhan secara selektif. Kekerasan yang ditentukan selepas pelindapkejutan laser ialahHRC 55–60, dengan ubah bentuk dikawal kepada<0.03 mm.
Pengisaran dan Pemeriksaan Ketepatan
Selepas rawatan haba dan pengukuhan permukaan, sarung keluli menjalani pemesinan jitu.Pengisar silinder CNCdigunakan untuk pengisaran jitu, dengan toleransi dimensi dikawal untuk±0.005 mmdan kekasaran permukaanRa ≤0.4μm.
Lubang dalam diproses selanjutnya dengan mengasah, dengan kebulatannya dikawal untuk≤0.005 mm.
Pemeriksaan termasukujian ultrasonikmengikut yang dibekalkanEN 10228-3standard, tanpa kecacatan yang lebih besar daripadaΦ1 mmTegasan sisa juga boleh diperiksa menggunakanKaedah pembelauan sinar-X, dengan lapisan tegasan mampatan yang dinyatakan mencapai≥0.2 mm.
Prosedur pemeriksaan ini menyediakan kawalan tambahan terhadap kualiti bahan dalaman, ketepatan pemesinan dan tegasan baki untuk sarung keluli siap.
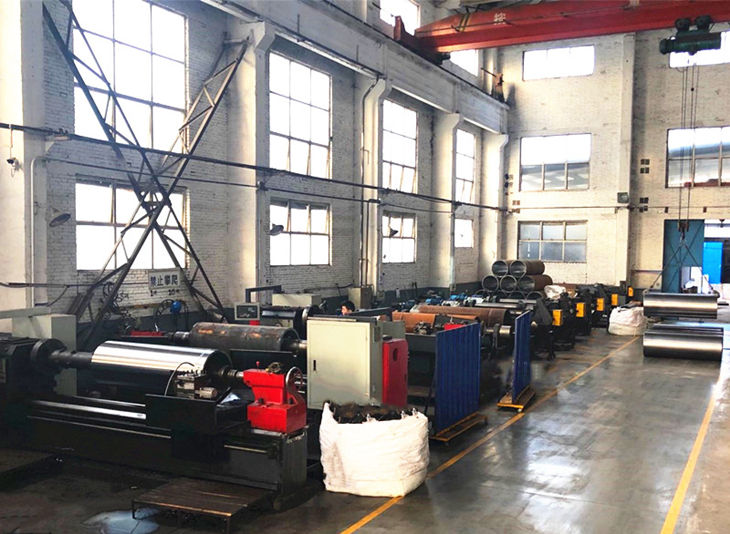
Peralatan Penggerudian Lubang Khusus
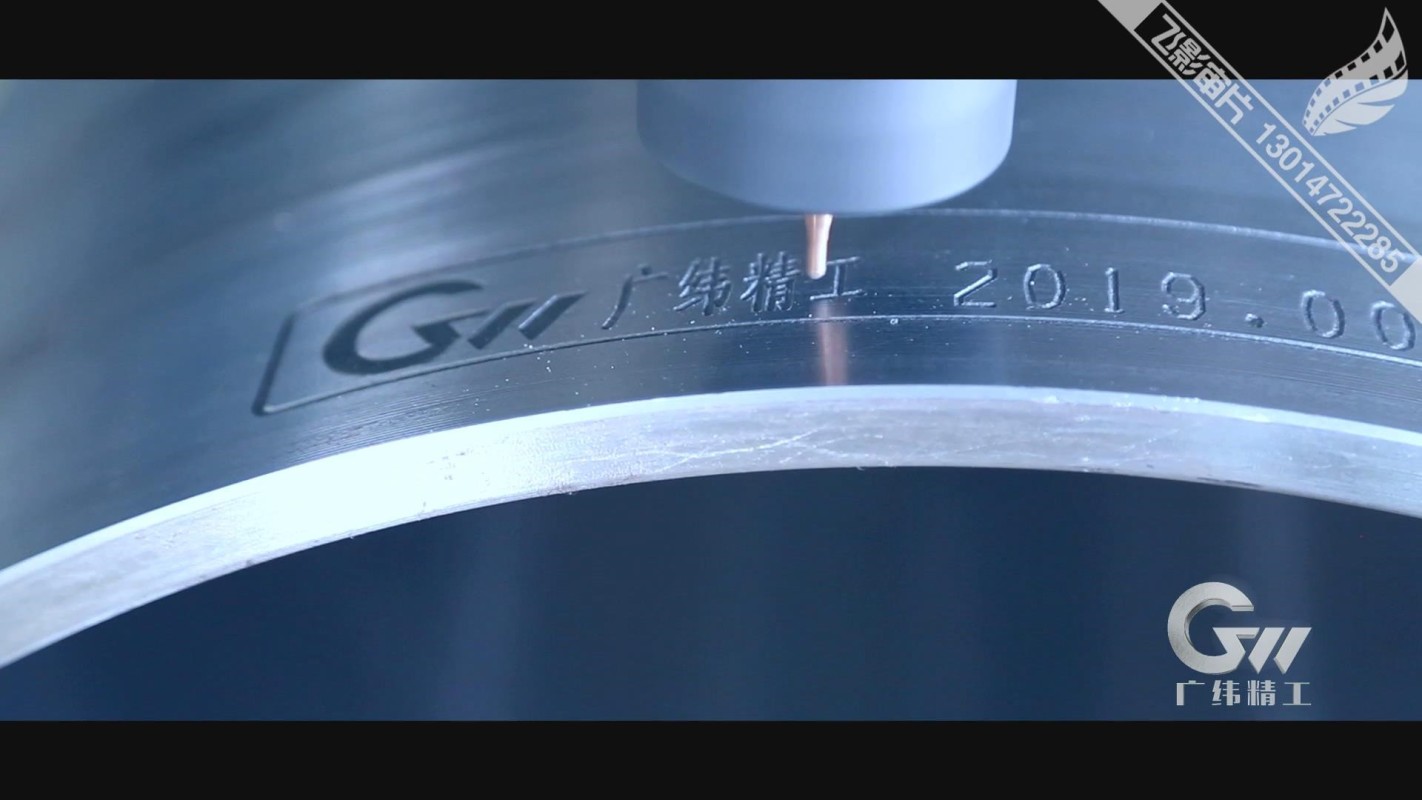
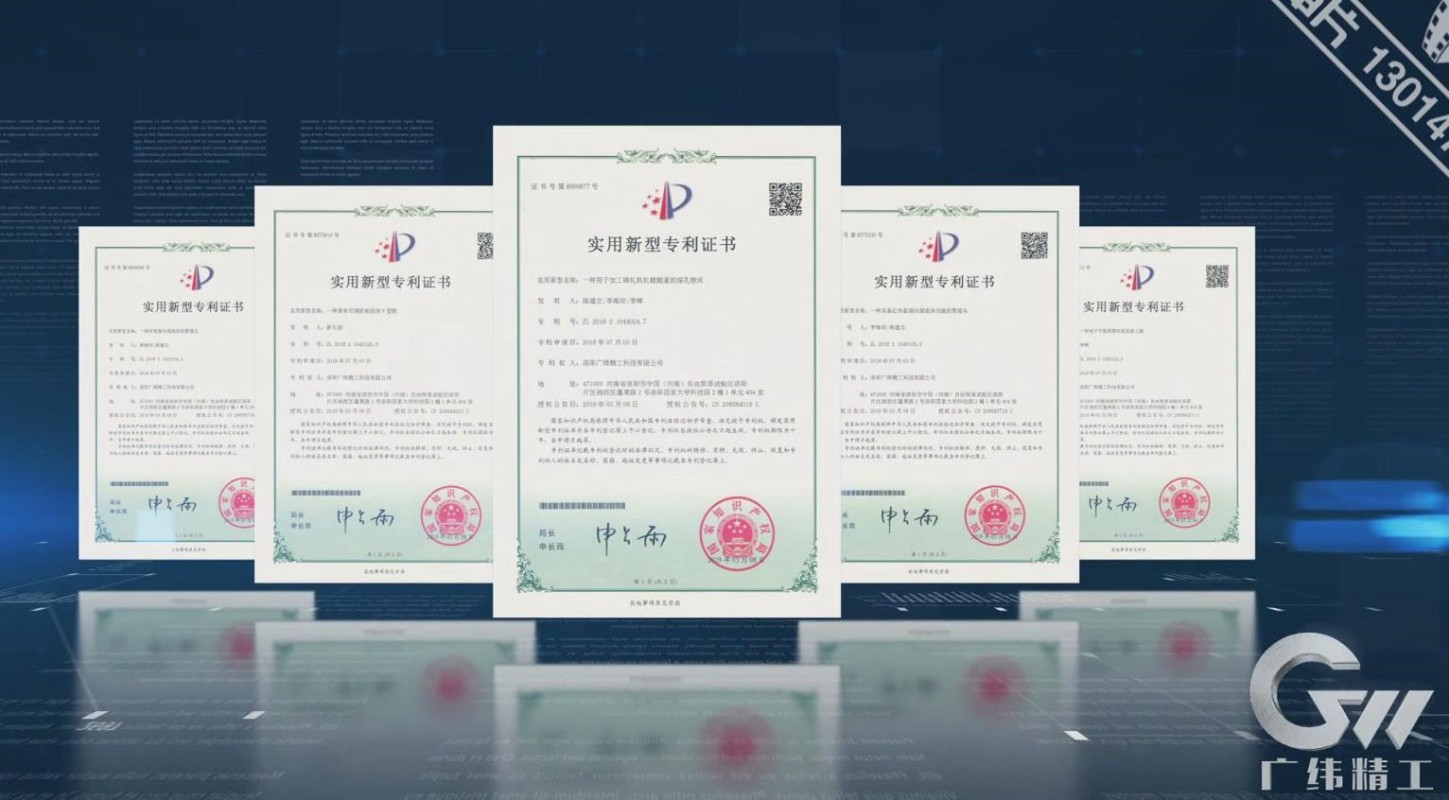
Teknologi Ketepatan GW menggunakanmesin penggerudian lubang khusus yang dibangunkan secara bebasuntuk pemprosesan lengan keluli. Peralatan ini telah dikaji dan dibangunkan oleh syarikat dan telah memperolehpaten kebangsaan.
Mesin ini direka bentuk dengan ketegaran yang baik, struktur pemesinan tanpa pengapit balik dan ketepatan pemesinan yang tinggi. Melalui penambahbaikan berterusan peralatan dan proses pembuatan, GW Precision Technology telah membangunkan sistem pemprosesan bersepadu untuk mengawalkonsentrisitas, silindris, simetri dan keseimbangan dinamikdaripada sarung keluli 35CrMoV.
Toleransi dimensi khusus dan keperluan ketepatan geometri dikawal mengikut keperluan pelanggan untuk sarung keluli. Ini membolehkan proses pembuatan disesuaikan dengan konfigurasi kilang penggelek sejuk dan spesifikasi teknikal yang berbeza.
Lengan Keluli Kilang Gelungan Sejuk Tersuai
YangSarung keluli 35CrMoVdihasilkan mengikut keperluan teknikal kilang penggelek sejuk pelanggan. Saiz yang ditentukan adalahΦ502 × Φ560 × 1700mm, dengan sifat mekanikal terkawal, ketepatan pemesinan, prestasi permukaan dan keperluan pemeriksaan.
Laluan pembuatan mengintegrasikanPenyediaan jongkong keluli ESR, penempaan berbilang arah, penormalan, pemesinan kasar, penggerudian lubang dalam, penggerudian lubang dalam, pelindapkejutan dan pembajaan, pengukuhan permukaan, pengisaran ketepatan, pengasahan dan pemeriksaan akhir.
Proses bersepadu ini bertujuan untuk menyediakan sarung keluli tersuai dengan kombinasi kekuatan, ketahanan, rintangan haus, ketepatan dimensi dan ketepatan geometri yang diperlukan untuk aplikasi kilang penggelek sejuk.