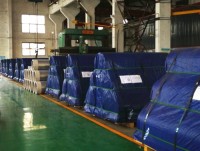
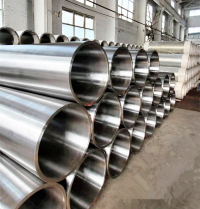
Kili Keluli Pemutus Digunakan Dalam Mesin Kilang Gelek Kerajang Kuprum
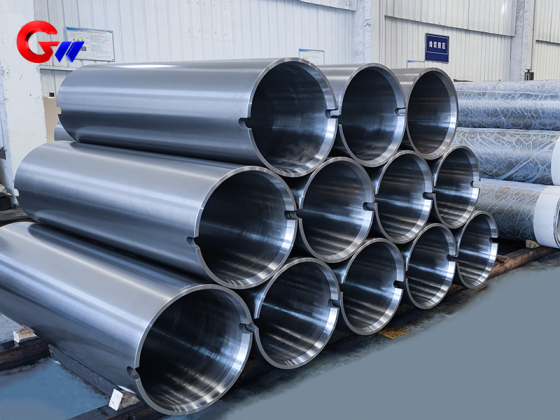
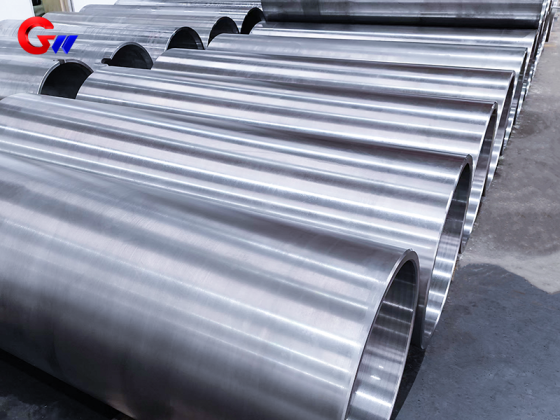
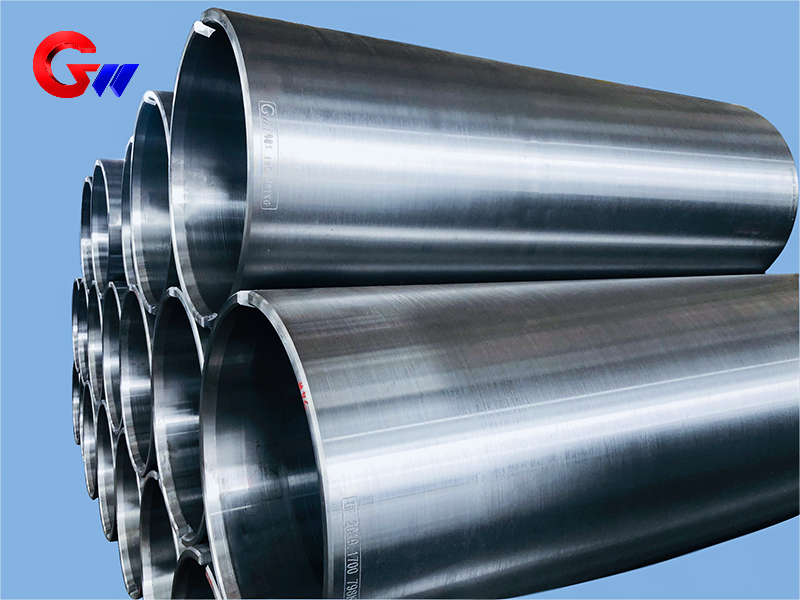
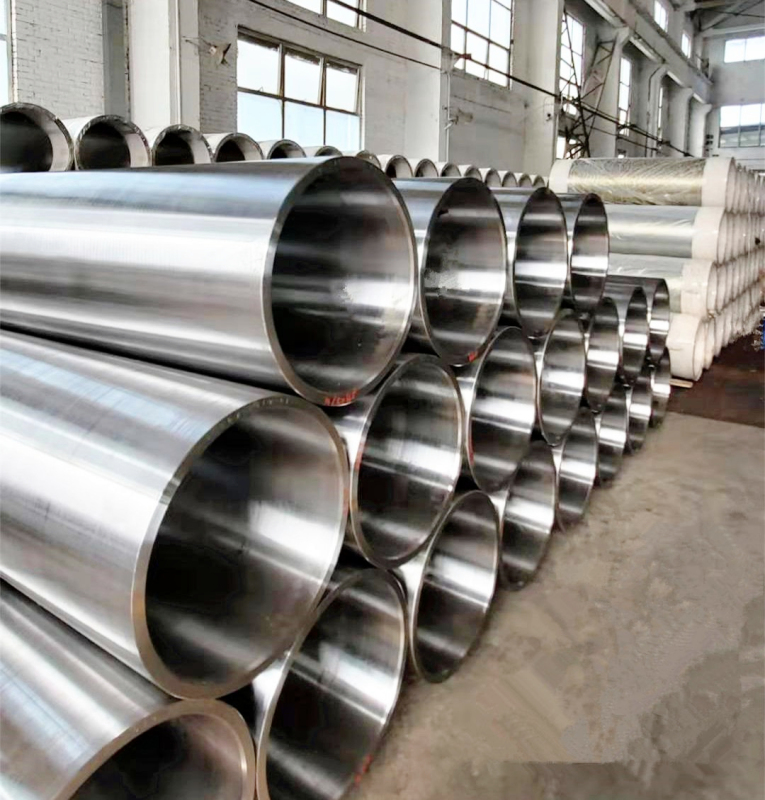
Sarung keluli tuangan 35CrMoV untuk kilang penggelek kerajang tembaga, dihasilkan dengan tuangan emparan, rawatan haba, penggerudian lubang khusus, pemesinan CNC jitu dan pemeriksaan pengimbangan dinamik 100%. Spesifikasi tersuai termasuk 565×505×1600 mm dan 665×605×2000 mm, dengan sifat mekanikal dan toleransi geometri dikawal mengikut keperluan pelanggan.
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- Kapasiti Tahunan Kili Keluli ialah 4000 keping
- maklumat
Kili Keluli Pemutus Digunakan Dalam Mesin Kilang Gelek Kerajang Kuprum
| Kili Keluli Tuangan | Bahan | Spesifikasi |
| Digunakan dalam Mesin Kilang Gelek Kerajang Tembaga | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Sarung keluli tuangan ialah komponen mekanikal berketepatan tinggi yang digunakan dalam peralatan kilang gelek kerajang tembaga. GW Precision mengeluarkan sarung keluli tersuai mengikut lukisan pelanggan, keperluan bahan, toleransi dimensi dan keperluan ketepatan geometri. Untuk produk ini,Keluli aloi 35CrMoVdigunakan sebagai bahan, dengan spesifikasi yang tersedia565×505×1600 mmdan665×605×2000 mm.
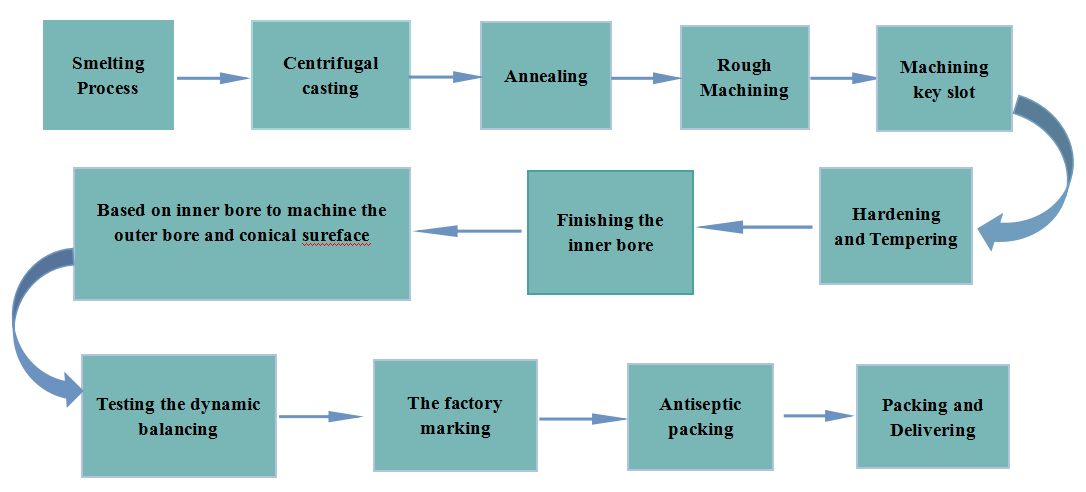
Proses pembuatan menggabungkan peleburan dan penuangan terkawal, penuangan emparan, rawatan haba, penggerudian lubang khusus, pemesinan CNC jitu dan pemeriksaan pengimbangan dinamik. Sistem pemprosesan lengkap dibangunkan melalui penambahbaikan berterusan untuk mengawal konsentrisiti, silindrisiti, simetri dan keseimbangan dinamik lengan keluli penuangan.
Bahan dan Sifat Mekanikal 35CrMoV
Sarung keluli tuangan 35CrMoV dirawat haba melalui pelindapkejutan dan pembajaan untuk mendapatkan sifat mekanikal yang diperlukan. Petunjuk prestasi biasa selepas rawatan haba termasuk kekerasan, kekuatan tegangan, kekuatan alah, pemanjangan, ketahanan hentaman dan kekerasan suhu tinggi.
Sifat mekanikal yang lazim ialah:
Kekerasan: HRC 48–52 pada suhu bilik, diuji dengan kekerasan Rockwell mengikutASTM E18.
Kekuatan tegangan: 1500–1800 MPa pada suhu bilik, diuji mengikutASTM E8.
Kekuatan hasil: 1200–1400 MPa.
Pemanjangan: 10–15%, berdasarkan aPanjang tolok 50 mm.
Kekuatan impak: 20–40 J/cm², diuji dengan kaedah impak takuk Charpy.
Kekerasan merah: ≥HRC 38 pada 600°C, diuji selepas1 jam pengekalan suhu tinggi.
Ciri-ciri ini penting untuk sarung keluli yang digunakan dalam jentera kilang gelek kerana komponen tersebut perlu mengekalkan kekuatan dan kestabilan dimensi yang mencukupi semasa operasi mekanikal berterusan. Keadaan rawatan haba akhir dan keperluan pemeriksaan boleh dikawal mengikut spesifikasi teknikal pelanggan.
Proses Peleburan dan Penuangan Terkawal
GW Precision menggunakan teknologi peleburan dan penuangan terkawal untuk penghasilan sarung keluli tuangan. Peralatan peleburan dan penuangan disokong oleh prosedur pemeriksaan dan pengujian untuk mengawal komposisi kimia bahan sarung keluli tuangan.
Kawalan komposisi bahan yang tepat menyediakan asas yang boleh dipercayai untuk penuangan, rawatan haba dan pemesinan berikutnya. Proses pemeriksaan bahan digunakan untuk mengesahkan bahawa sarung keluli memenuhi keperluan bahan yang ditentukan sebelum meneruskan ke peringkat pembuatan berikutnya.
Bagi lengan keluli bersaiz besar, kualiti acuan tuangan mempunyai pengaruh langsung terhadap kestabilan pemesinan kemudian dan ketepatan geometri akhir. Oleh itu, kawalan bahan dan kualiti tuangan adalah bahagian penting dalam proses pembuatan yang lengkap.
Pemutus Emparan untuk Pemutus Lengan Keluli
Tuangan emparandigunakan untuk sarung keluli tuangan bagi meningkatkan kualiti dan integriti permukaan dalam dan luar. Proses tuangan emparan membantu mengurangkan kejadian kecacatan permukaan sepertiretakan, kemasukan sanga, liang dan lubang pasir.
Kualiti permukaan tuangan amat penting untuk komponen silinder yang besar kerana pemesinan berikutnya mesti mewujudkan permukaan silinder dalaman dan luaran yang tepat daripada bahagian kosong tuangan. Proses tuangan yang stabil menyediakan asas yang sesuai untuk operasi penggoresan, pemutaran, pengisaran dan pemesinan jitu yang lain.
Selepas tuangan dan pemeriksaan awal, lengan keluli kosong memasuki proses pemesinan dan rawatan haba berikutnya. Laluan pembuatan khusus diselaraskan mengikut spesifikasi lengan dan keperluan pelanggan.
Rawatan Haba bagi Sarung Keluli Pemutus
Rawatan haba merupakan peringkat pembuatan yang penting untuk sarung keluli tuangan 35CrMoV apabila sifat mekanikal tertentu diperlukan.
GW Precision menggunakan proses rawatan haba matang pada sarung keluli yang memerlukan prestasi mekanikal tertentu. Selepas rawatan haba, ujian sifat mekanikal yang sepadan dijalankan untuk mengesahkan keadaan produk siap.
Proses rawatan haba direka bentuk untuk mendapatkan kekerasan dan kekuatan yang diperlukan sambil mengekalkan sifat mekanikal yang diperlukan untuk aplikasi kilang penggelek. Pemeriksaan sifat mekanikal dilakukan bersama-sama dengan pemeriksaan dimensi konvensional supaya keadaan produk dapat dinilai dari kedua-dua prestasi bahan dan ketepatan pemesinan.
Untuk sarung keluli tuangan 35CrMoV ini, prestasi rawatan haba yang biasa termasukKekerasan HRC 48–52,Kekuatan tegangan 1500–1800 MPa,Kekuatan alah 1200–1400 MPa,Pemanjangan 10–15%, danKetangguhan impak 20–40 J/cm²Keperluan kekerasan suhu tinggi ialah≥HRC 38 pada 600°C selepas satu jam dipegang.
Keadaan rawatan haba akhir dikawal mengikut keperluan sifat mekanikal yang ditentukan oleh pelanggan dan kriteria pemeriksaan yang berkenaan.
Mesin Penggerudian Lubang Khusus
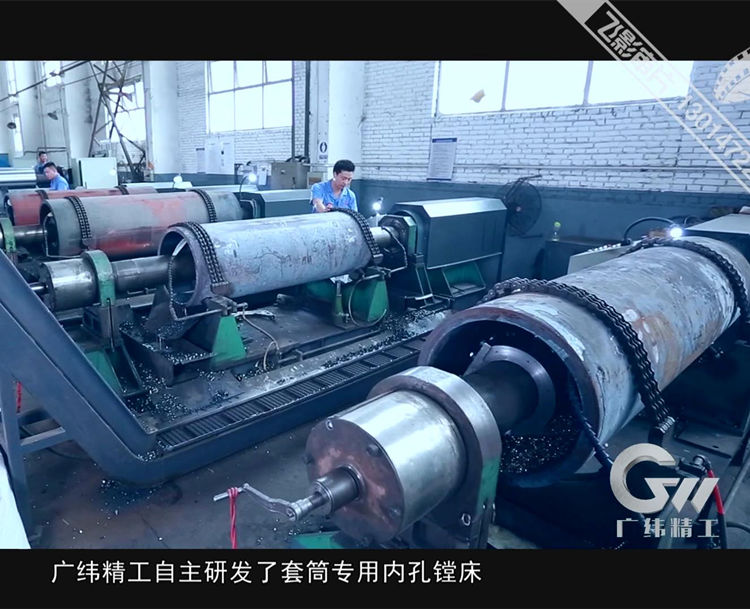
Salah satu keupayaan pembuatan penting untuk sarung keluli tuangan ini ialah mesin penggerudian lubang khusus yang dibangunkan secara bebas oleh syarikat. Peralatan ini telah dikaji dan dibangunkan oleh GW Precision dan telah memperolehpaten kebangsaan.
Mesin khusus ini direka bentuk dengan ketegaran yang baik dan ketepatan pemesinan yang tinggi. Struktur pemesinannya menggunakan susunan pengapit tanpa pengembalian, membantu mengekalkan kedudukan benda kerja semasa proses pemesinan lubang.
Pembangunan dan penambahbaikan berterusan peralatan khusus ini telah membantu GW Precision mewujudkan sistem pemprosesan bersepadu untuk lengan keluli yang besar. Sistem ini memberi tumpuan kepada kawalankonsentrisitas, silindris, simetri dan keseimbangan dinamiksepanjang proses pembuatan.
Toleransi dimensi khusus dan toleransi ketepatan geometri dikawal ketat mengikut lukisan dan keperluan teknikal pelanggan dan bukannya menggunakan toleransi tetap secara bebas daripada reka bentuk produk sebenar.
Pengorekkan Ketepatan Kosong Lengan Keluli
Selongsong keluli tuangan diproses terlebih dahulu pada mesin penggerudian lubang khusus yang dibangunkan oleh GW Precision.
Semasa penggerudian, ruang kosong lengan boleh dilaraskan untuk mencapai konsentrisiti antara hujung hadapan dan belakang apertur. Kaedah kedudukan ini membantu mengekalkan keadaan pemotongan yang stabil dan meningkatkan ketepatan pemesinan.
Semasa proses pemotongan, benda kerja kekal tetap sementara aci alat berputar untuk memesin lubang dalam. Kaedah pemesinan ini mengelakkan ralat yang berkaitan dengan putaran benda kerja, termasuk ralat tirus dan ralat bentuk lain.
Penyingkiran cip yang stabil semasa pemesinan juga membantu meningkatkan keadaan permukaan mesin dan mengurangkan kemungkinan cip menggaru permukaan yang diproses. Ciri-ciri proses ini penting semasa pemesinan lengan keluli berdiameter besar dan panjang di mana kestabilan pemesinan secara langsung mempengaruhi ketepatan geometri akhir.
Pemesinan CNC Berpusat Kendiri Berganda
Selepas penggerudian lubang dan penggerudian, sarung keluli tuangan diproses selanjutnya menggunakanalat mesin CNC pemusatan kendiri bergandadibangunkan daripada penyelidikan dan pengalaman jangka panjang GW Precision dalam pemesinan berketepatan tinggi bagi komponen bersaiz besar.
Chuck sokongan hidraulik dipasang pada kedua-dua hujung lengan. Chuck ini boleh mencari kedua-dua hujung lubang dalam dengan cepat dan membantu mengawal konsentrisiti antara bahagian lubang dalam hadapan dan belakang dalam toleransi yang dibenarkan.
Selepas kedudukan, alat mesin memproses permukaan silinder luar sambil mengawal konsentrisiti antara bulatan dalam dan luar dalam julat toleransi yang dibenarkan.
Bulatan kon lubang dalam di kedua-dua hujung juga diproses dan dikawal untuk mengekalkan konsentrisiti dalam toleransi yang ditentukan. Kaedah pemesinan pemusatan kendiri berganda ini amat berguna untuk lengan keluli yang besar kerana hubungan antara lubang dalam, diameter luar dan permukaan rujukan kedua-dua hujung mempunyai pengaruh langsung terhadap ketepatan pemasangan akhir.
Ketepatan Geometri dan Kawalan Proses
Bagi sarung keluli tuangan besar yang digunakan dalam peralatan kilang gelek kerajang tembaga, ketepatan dimensi sahaja tidak mencukupi untuk menilai produk akhir. Hubungan antara permukaan mesin yang berbeza juga mesti dikawal.
Oleh itu, sistem pemprosesan bersepadu GW Precision memberi tumpuan kepada beberapa ciri geometri utama, termasukkonsentrisitas, silindrisiti dan simetriParameter ini dikawal sepanjang urutan pemprosesan dan bukannya hanya dipertimbangkan semasa pemeriksaan akhir.
Mesin penggerudian lubang khusus, alat mesin CNC pemusatan kendiri berganda dan proses pemesinan jitu yang berkaitan berfungsi bersama untuk mewujudkan rujukan pemesinan yang stabil untuk lengan keluli.
Toleransi dimensi khusus dan toleransi geometri ditentukan mengikut lukisan dan keperluan teknikal pelanggan. Ini membolehkan sarung keluli tuangan dihasilkan untuk konfigurasi kilang gelek kerajang tembaga yang berbeza dan antara muka peralatan yang berbeza tanpa menggunakan dimensi standard yang tidak disokong.
Ujian Pengimbangan Dinamik
Pengimbangan dinamik merupakan item pemeriksaan penting untuk lengan keluli berputar besar yang digunakan dalam jentera kilang gelek.
Selain pemeriksaan dimensi konvensional dan ujian sifat mekanikal selepas rawatan haba, GW Precision melakukan pemeriksaan pengimbangan dinamik untuk mengesahkan lagi kualiti produk lengan keluli tuangan.
Amesin pengimbang dinamik tali pinggang cincintersedia untukUjian pengimbangan dinamik 100%sarung keluli tuangan. Pemeriksaan pengimbangan membantu mengenal pasti ketidakseimbangan baki yang boleh menjejaskan keadaan putaran komponen.
Bagi komponen berputar yang besar, imbangan dinamik berkait rapat dengan operasi yang stabil. Oleh itu, imbangan dinamik digabungkan ke dalam proses pemeriksaan bersama-sama dengan ketepatan dimensi, ketepatan geometri dan sifat mekanikal yang dirawat haba.
Lengan Keluli Pemutus Tersuai untuk Kilang Penggelek Kerajang Tembaga
Sarung keluli tuangan 35CrMoV dihasilkan untuk aplikasi kilang gelek kerajang tembaga dan boleh disesuaikan mengikut lukisan pelanggan dan keperluan teknikal. Spesifikasi produk yang tersedia dalam data semasa termasuk565×505×1600 mmdan665×605×2000 mm.
Proses pembuatan GW Precision merangkumi kawalan bahan dan tuangan, tuangan emparan, rawatan haba, penggerudian lubang khusus, penggerudian ketepatan, pemesinan CNC pemusatan kendiri berganda dan pemeriksaan pengimbangan dinamik.
Gabungan proses ini bertujuan untuk menyediakan kawalan yang stabil terhadap keadaan bahan, sifat mekanikal, ketepatan dimensi dan ketepatan geometri sarung keluli. Bagi produk yang memerlukan sifat mekanikal tertentu, rawatan haba dijalankan mengikut keperluan teknikal yang berkenaan, diikuti dengan ujian sifat mekanikal yang sepadan.
Untuk pemesinan jitu, mesin penggerudian lubang khusus yang dibangunkan oleh GW Precision menyediakan kaedah pemesinan yang stabil untuk lengan kosong yang besar. Proses pemesinan CNC pemusatan kendiri berganda seterusnya mengawal hubungan antara permukaan silinder dalam dan luar serta geometri lubang dalam dua hujung.