



Sarung keluli tuang kilang gelek jalur aluminium (pemeriksaan imbangan dinamik)
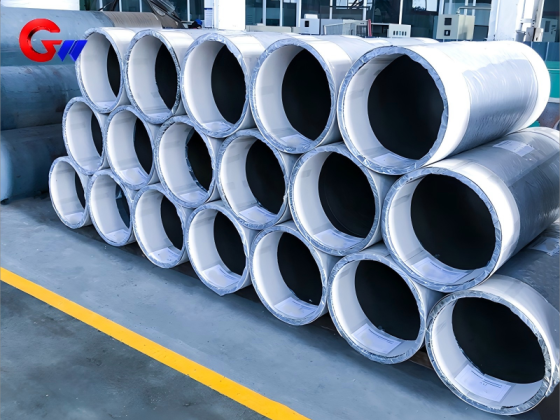
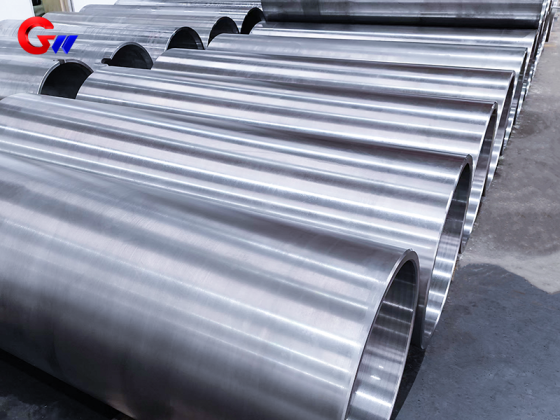
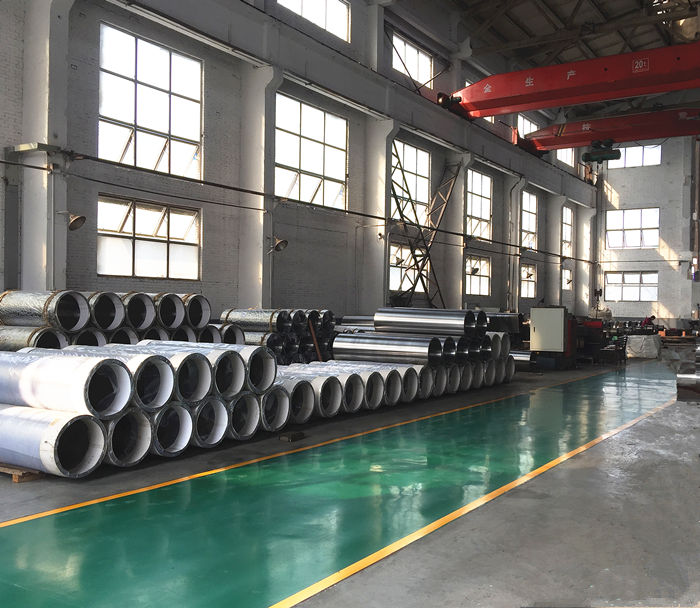
Sarung Keluli Tuang Kilang Gelek Jalur Aluminium direka bentuk untuk aplikasi gelek jalur dan kerajang aluminium berkelajuan tinggi dengan kelajuan gelek 1200–2500 m/min dan ketebalan bahan 0.1–2.0 mm. Diperbuat daripada keluli 35NiCrMo, sarung ini mempunyai spesifikasi 565 × 505 × 1700 mm. Ia sesuai untuk kilang gelek sejuk empat tinggi dan enam tinggi dan kilang gelek Sendzimir 20 tinggi yang digunakan untuk kerajang bateri dan kerajang pembungkusan. Sarung ini direka bentuk untuk kestabilan dinamik pada kelajuan putaran tinggi, dengan ketidakseimbangan baki dikawal kepada ≤0.4 g·cm/kg (gred G0.4) dan amplitud getaran dikawal kepada ≤0.8 μm. Suhu zon gelek boleh mencapai kira-kira 150–250°C, yang memerlukan sarung untuk menahan tekanan haba dan mekanikal berulang semasa operasi.
- GW Precision
- China, Luoyang
- Ketetapan Kontrak
- Kapasiti Tahunan Kili Keluli ialah 4000 keping
- maklumat
Sarung keluli tuang kilang gelek jalur aluminium (pemeriksaan imbangan dinamik)
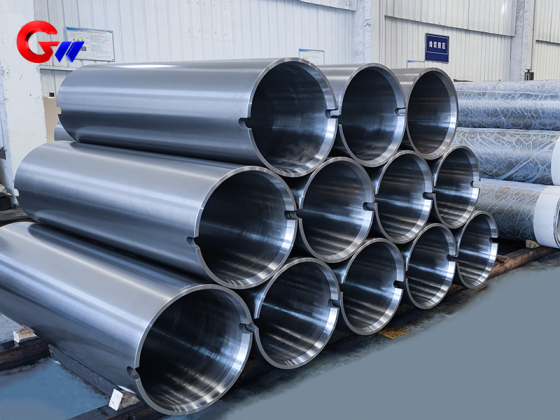
YangLengan Keluli Tuang Kilang Gelek Jalur Aluminiumialah komponen keluli tuang bersaiz besar yang direka bentuk untuk peralatan penggelek jalur aluminium dan kerajang aluminium. Ia dihasilkan daripadaKeluli 35NiCrModan mempunyai spesifikasi565 × 505 × 1700 mmSarung ini direka bentuk untuk keadaan putaran berkelajuan tinggi, pemuatan mekanikal berulang dan tegasan haba berselang-seli yang dihadapi semasa penggelek aluminium.
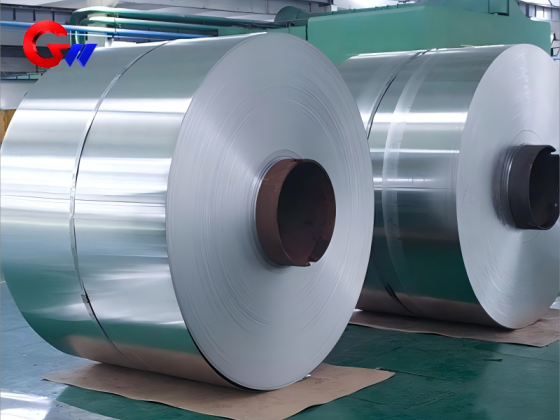
Sarung ini sesuai untuk aplikasi penggelek jalur aluminium dengan kelajuan penggelek1200–2500 rpmdan ketebalan bahan bagi0.1–2.0 mmPeralatan tipikal termasuk empat kilang penggelek sejuk tinggi dan enam kilang penggelek sejuk tinggi danKilang penggelek Sendzimir 20-tinggiDalam aplikasi kilang 20-tinggi, sarung ini boleh digunakan untuk pengeluaran kerajang bateri dan kerajang pembungkusan.
Keluli 35NiCrMo dan Rawatan Haba
Lengan itu menggunakanKeluli 35NiCrMo, dengan kekuatan tegangan tertentu sebanyak≥850 MPaBahan ini memberikan kekuatan, ketahanan hentaman dan rintangan lesu yang diperlukan untuk komponen berputar besar yang tertakluk kepada beban mekanikal berulang.
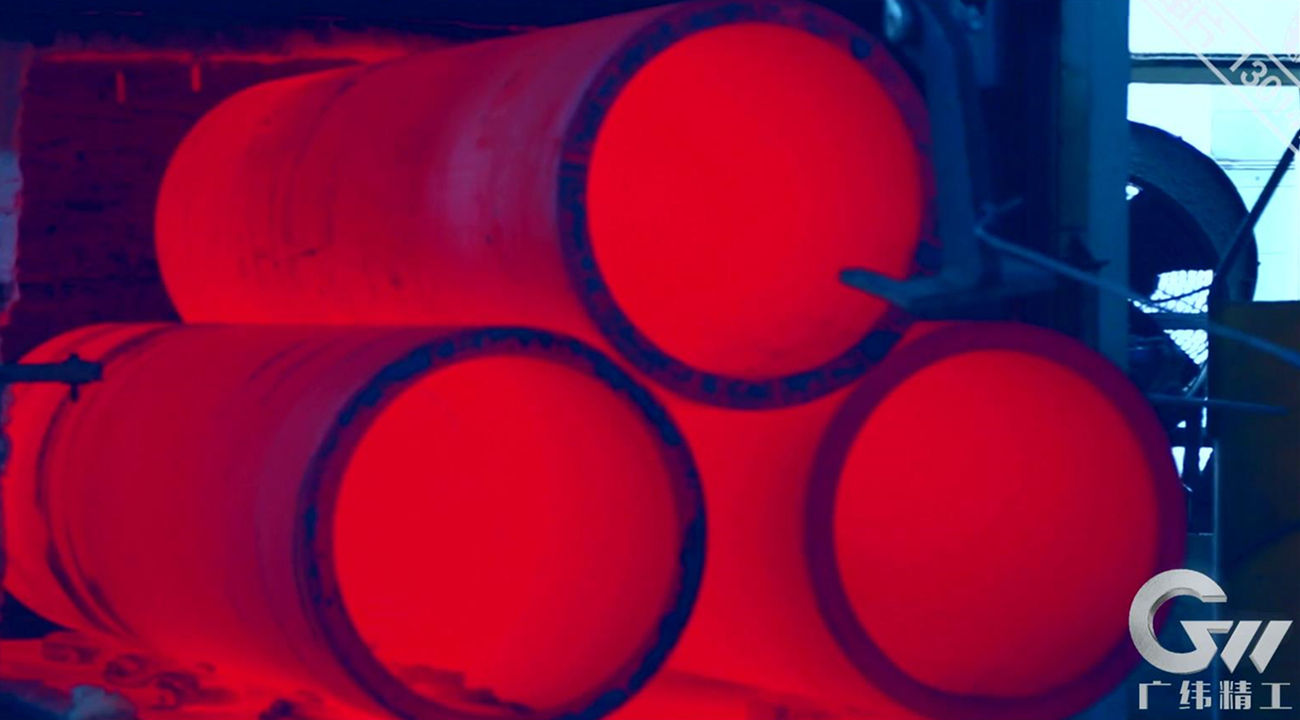
Bahan tersebut dirawat olehpelindapkejutan dan pembajaan suhu tinggiSelepas rawatan haba, kekerasan yang dinyatakan adalahHRC 30–40Keadaan yang dirawat haba ini memberikan kombinasi kekuatan, kekerasan dan ketahanan yang terkawal untuk keadaan kerja lengan.
Suhu seketika sebenar dalam zon penggelek adalah lebih kurang150–250°CData bahan yang dibekalkan juga menyatakan keupayaan suhu kerja jangka pendek kira-kira400–500°CKeadaan ini memerlukan sarung untuk menahan beban terma-mekanikal berulang tanpa menjejaskan kestabilan strukturnya.
Imbangan Dinamik untuk Penggulungan Berkelajuan Tinggi
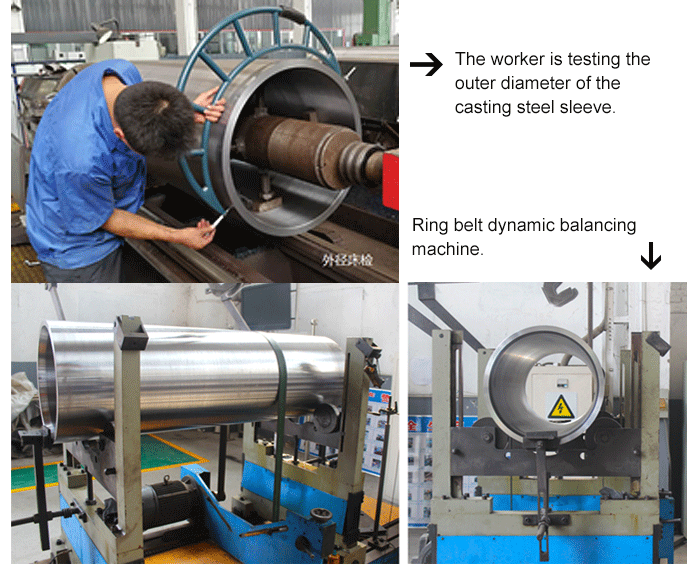
Imbangan dinamik merupakan keperluan penting untuk lengan kilang gelek aluminium ini kerana kelajuan putarannya yang tinggi. Ketidakseimbangan baki dikawal untuk≤0.4 g·cm/kg, sepadan denganGred G0.4.
Sarung ini juga direka bentuk untuk menyekat getaran frekuensi tinggi, dengan amplitud getaran yang ditentukan dikawal untuk≤0.8 μmMengawal ketidakseimbangan dan getaran sisa membantu meningkatkan kestabilan putaran semasa penggelek jalur dan kerajang aluminium berkelajuan tinggi dan menyokong keadaan penggelek yang konsisten.
Oleh itu, gabungan kekuatan bahan, rawatan haba, ketepatan dimensi dan keseimbangan dinamik dipertimbangkan sepanjang proses pembuatan dan bukan hanya semasa pemeriksaan akhir.
Pemesinan Ketepatan Saiz Besar
Bahagian kosong lengan pada mulanya diproses padamesin penggerudian lubang yang dibangunkan oleh GW Precision TechnologySemasa penggerudian, proses pemesinan digunakan untuk mengawal konsentrisiti antara hujung hadapan dan belakang apertur dalam.
Bahan kerja kekal tetap sementara aci alat berputar untuk memotong lubang dalam. Kaedah pemesinan ini membantu mengurangkan ralat tirus dan bentuk pada apertur. Ia juga menyokong penyingkiran serpihan yang lebih lancar semasa pemesinan, yang membantu meningkatkan kemasan permukaan dan mengurangkan kemungkinan calar yang disebabkan oleh pengumpulan serpihan.
Selepas pemesinan lubang awal, lengan diproses selanjutnya padaalat mesin CNC pemusatan kendiri berganda yang dibangunkan melalui pengalaman bertahun-tahun dalam pemesinan bersaiz besar berketepatan tinggi.
Chuck sokongan hidraulik dipasang di kedua-dua hujung mesin untuk mencari hujung lubang dalam benda kerja dengan cepat. Kaedah kedudukan ini membantu mengekalkan konsentrisiti yang diperlukan semasa pemesinan berikutnya. Proses CNC kemudiannya digunakan untuk memesin permukaan silinder luar sambil mengekalkan hubungan yang diperlukan antara permukaan dalam dan luar.
Permukaan bulat kon pada lubang dalam di kedua-dua hujung juga dimesin dengan konsentrisiti yang diperlukan. Urutan pemesinan ini memberikan ketepatan geometri terkawal untuk lengan berputar besar yang digunakan dalam peralatan penggelek berkelajuan tinggi.
Kimpalan dan Kawalan Kualiti
Apabila pembaikan kimpalan diperlukan, lengan dipanaskan terlebih dahulu sehingga lebih kurang200–300°Csebelum kimpalan. Selepas kimpalan, rawatan haba pasca kimpalan digunakan untuk mengurangkan risiko keretakan dan mengawal tekanan haba baki.
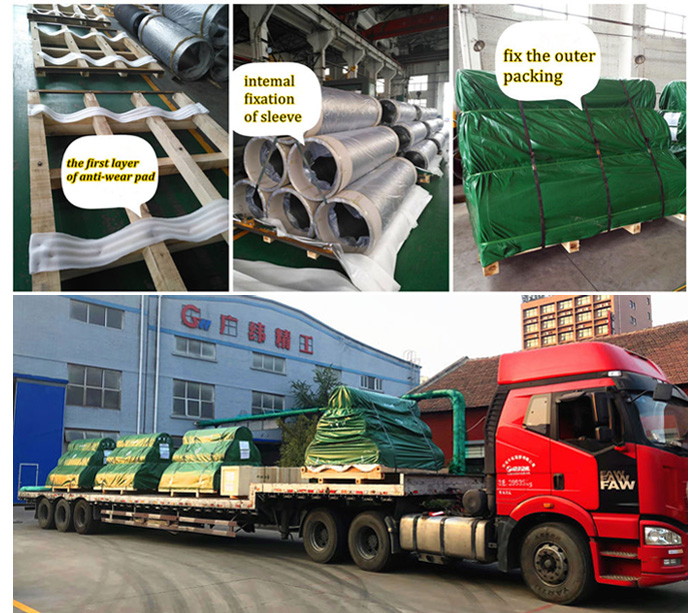
Dokumentasi kualiti untuk sarung siap termasuk alaporan analisis komposisi kimia, laporan rawatan haba, laporan analisis mekanikal bahan, laporan toleransi dimensi dan laporan toleransi bentuk dan kedudukanRekod-rekod ini memberikan kebolehkesanan untuk bahan, keadaan rawatan haba dan hasil pemesinan siap.
GabunganBahan 35NiCrMo, rawatan haba terkawal, pemesinan CNC ketepatan bersaiz besar, pemeriksaan imbangan dinamik dan kawalan kualiti yang didokumenkanmenyediakan proses pembuatan lengkap untuk sarung keluli tuang yang digunakan dalam kilang penggelek jalur dan kerajang aluminium berkelajuan tinggi.
Pembuatan Tersuai
Teknologi Precision GW mengeluarkan iniSarung keluli tuang 35NiCrMomengikut keperluan teknikal dan dimensi peralatan penggelek pelanggan.565 × 505 × 1700 mmSpesifikasi lengan, julat aplikasi berkelajuan tinggi, keperluan imbangan dinamik, proses pemesinan dan dokumentasi pemeriksaan boleh digabungkan ke dalam proses pembuatan dan kawalan kualiti untuk aplikasi penggelek aluminium yang ditentukan.